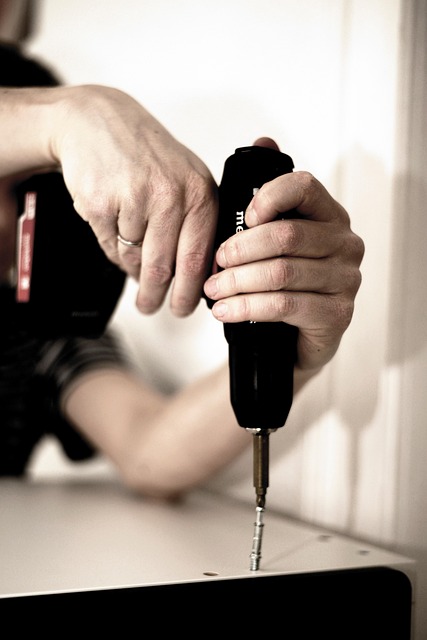
Ручной инструмент

Работа с ручным инструментом — одна из самых массовых операций на любой строительной площадке, в мастерской или на производственном участке. По статистике органов охраны труда, на долю ручного и немеханизированного инструмента приходится значительная часть производственных травм: порезы, ушибы, переломы, повреждения глаз и травмы от отдачи. При этом большинство несчастных случаев происходит не из-за «сложных» технологических процессов, а из-за пренебрежения элементарными правилами безопасности, использования неисправного инструмента или работы не по назначению. В этой статье разберём системный подход к организации безопасной работы с ручным инструментом: от выбора и подготовки до требований к персоналу и действиям в аварийных ситуациях.

Нормативная база и область применения

Требования безопасности при работе с ручным инструментом регулируются комплексом документов:
Техника безопасности при работе с ручным инструментом
  • Правила по охране труда при работе с инструментом и приспособлениями (утверждаются профильным ведомством и периодически актуализируются);
  • ГОСТ 12.2.003 (ССБТ. Оборудование производственное. Общие требования безопасности) и серия стандартов ГОСТ 12.2.010 для ручных машин;
  • ПОТ РМ и отраслевые правила, если речь идёт о специфических производствах (строительство, металлообработка, деревообработка);
  • локальные инструкции по охране труда, разработанные работодателем с учётом конкретных условий.

Важно понимать: ручной инструмент делится на немеханизированный (молотки, ключи, отвёртки, ножовки, зубила) и ручные механизированные машины (электрические и пневматические дрели, шлифмашины, гайковёрты, перфораторы). Требования к ним пересекаются, но имеют существенные различия, которые нельзя игнорировать.

Общие требования безопасности

Независимо от типа инструмента действует ряд универсальных принципов.

Требования к инструменту

  • Инструмент должен использоваться строго по назначению, указанному изготовителем. Применение ключа как молотка или отвёртки как рычага — прямая дорога к травме.
  • Рабочие части должны быть исправны: без трещин, сколов, заусенцев, смятых и забитых граней.
  • Ручки (черенки) — из сухой древесины твёрдых пород или ударопрочного полимера, гладко обработаны, без трещин и сучков, надёжно расклинены. Для молотков и кувалд обязательна клиновая фиксация.
  • Режущий инструмент должен быть правильно заточен и разведён; тупой инструмент требует избыточного усилия и чаще срывается.
  • На ручном механизированном инструменте проверяются целостность корпуса, изоляции, кабеля, штепселя, работа выключателя и защитных кожухов.

Требования к рабочему месту

  • Рабочая зона должна быть достаточно освещена; при недостатке света возрастает риск порезов и ударов.
  • Проходы и площадки очищены от мусора, масла, обрезков и посторонних предметов.
  • При работе на высоте используются устойчивые подмости и стремянки; работа с приставных лестниц с механизированным инструментом, как правило, запрещена.
  • Обрабатываемая деталь должна быть надёжно закреплена в тисках, струбцинах или на верстаке — удержание «на весу» руками недопустимо.

Требования к персоналу

  • К работе допускаются лица, прошедшие обучение, инструктаж и проверку знаний по охране труда, а для механизированного инструмента — имеющие соответствующую квалификацию.
  • Обязательно применение СИЗ: защитные очки или щиток, перчатки (для режущего и ударного инструмента), при необходимости — защитная обувь, наушники, респиратор.
  • Одежда должна быть застёгнута, без свисающих пол, шарфов, незакреплённых волос — всё это может быть захвачено вращающимися частями.
  • Запрещается работать в состоянии утомления, алкогольного или иного опьянения, а также при плохом самочувствии.

Безопасность при работе с немеханизированным инструментом

На первый взгляд «простые» молоток, зубило или ножовка травмоопасны именно из-за кажущейся безобидности.
Техника безопасности при работе с ручным инструментом
  • Ударный инструмент (молотки, кувалды, зубила, бородки): следите за тем, чтобы рука не находилась на линии удара; при рубке металла зубилом применяйте защитные экраны и очки, так как отлетающая стружка летит с высокой скоростью.
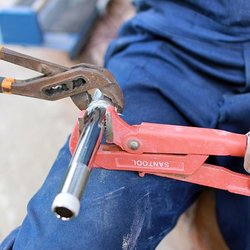
  • Гаечные ключи: подбирайте строго по размеру крепежа; не наращивайте рычаг трубой (кроме случаев, предусмотренных конструкцией); не работайте ключом с развёрнутыми губками.
  • Режущий инструмент (ножи, стамески, ножовки): движение должно быть «от себя» или в безопасном направлении; пальцы держите вне линии реза; не направляйте лезвие на себя.
  • Отвёртки: не используйте для пробивания отверстий и не работайте инструментом с затуплённым или выкрошенным жалом.

Отдельно стоит упомянуть переносной инструмент с изолирующими рукоятками для работ под напряжением — его целостность проверяется перед каждым применением, а сроки испытаний строго соблюдаются.

Безопасность при работе с механизированным ручным инструментом

Электрические и пневматические машины добавляют к перечисленным рискам факторы электротравмы, отдачи, разрыва оснастки и шума.

Электрический инструмент

  • Питание — через УЗО и исправные розетки; кабель защищён от механических повреждений и влаги.
  • При работе на улице и в сырых помещениях применяется инструмент соответствующего класса защиты (не ниже IP, предусмотренного условиями).
  • Замена оснастки (свёрл, дисков, бит) — только после отключения от сети.
  • Запрещается натягивать и перекручивать кабель, выдёргивать штепсель за провод, работать с повреждённой изоляцией.
  • При появлении запаха горелого, искрения, постороннего шума — немедленно отключить и передать инструмент в ремонт.

Пневматический инструмент

  • Перед подключением убедитесь в исправности шлангов и соединений; разрыв шланга под давлением опасен.
  • Запрещается направлять струю воздуха на людей и на себя, а также обдувать одежду.
  • Присоединение и отсоединение шлангов — только при закрытом вентиле на магистрали.
  • Рабочая часть (пики, бойки, буры) должна быть надёжно зафиксирована и соответствовать типу машины.

Общие правила для механизированного инструмента

  1. Перед началом работы провести внешний осмотр и проверку на холостом ходу.
  2. Деталь закрепить, чтобы исключить её смещение и заклинивание оснастки.
  3. Не прилагать избыточное давление на инструмент — это ведёт к поломке оснастки и отдаче.
  4. При заклинивании оснастки — отключить машину, затем устранить причину.
  5. Не оставлять работающий инструмент без присмотра и не передавать его лицам, не имеющим допуска.

Типичные ошибки и причины травм

  • Использование неисправного или изношенного инструмента — самая частая причина.
  • Работа без СИЗ, особенно без защиты глаз при рубке, сверлении, шлифовании.
  • Применение инструмента не по назначению и «на глазок» подобранный размер ключа или биты.
  • Отсутствие фиксации детали и работа на весу.
  • Нарушение эргономики: неудобная поза, работа на скользком полу, в стеснённых условиях.
  • Игнорирование инструктажа и отсутствие контроля со стороны ответственного лица.

Действия при аварийных ситуациях и травмах

  1. При заклинивании, искрении, дыме — немедленно отключить инструмент от источника питания (сеть, воздух).
  2. При травме — остановить работу, оказать первую помощь, при необходимости вызвать скорую и сообщить руководителю.
  3. При поражении электрическим током — освободить пострадавшего от действия тока (обесточить, использовать диэлектрические средства), не касаясь его незащищёнными руками.
  4. Место происшествия по возможности сохранить до выяснения обстоятельств, если это не угрожает другим работникам.

Организация контроля и профилактика

Безопасность — это не разовое мероприятие, а система. Эффективная профилактика включает:

  • регулярные осмотры и испытания инструмента с ведением журналов;
  • своевременный ремонт и замену изношенного инструмента;
  • обучение и повторные инструктажи персонала;
  • обеспечение СИЗ и контроль их применения;
  • разбор каждого инцидента с корректировкой инструкций.

Заключение

Техника безопасности при работе с ручным инструментом строится на трёх опорах: исправный инструмент, подготовленное рабочее место и обученный, дисциплинированный работник. Пренебрежение любой из них сводит на нет все остальные меры. Соблюдение нормативных требований, применение СИЗ, отказ от работы неисправным инструментом и внимательность к деталям — это не формальность, а реальный способ сохранить здоровье и жизнь. Ответственность за организацию безопасных условий несёт работодатель, но личная дисциплина каждого специалиста остаётся решающим фактором, который невозможно заменить ни инструкцией, ни проверкой.
В современном электромонтаже и промышленной автоматизации надежность соединения проводников играет критическую роль. Одним из наиболее востребованных инструментов для создания неразъемных контактов является обжимные клещи, также известные как кримпер. Этот инструмент позволяет механически деформировать гильзу или наконечник, обеспечивая надежный электрический и механический контакт без использования пайки. В данной статье мы рассмотрим конструктивные особенности, виды, критерии выбора и правила эксплуатации кримперов для гильз и проводов.

Назначение и принцип работы кримпера

Основная задача обжимных клещей — создание неразъемного соединения между проводом и контактной частью (гильзой, наконечником, штырем). Процесс обжима (кримпования) заключается в пластической деформации металла гильзы вокруг жилы провода. В отличие от пайки, такой метод не требует нагрева, что исключает риск повреждения изоляции и изменения свойств материала проводника.

Обжимные клещи (кримпер) для гильз и проводов

При правильном обжиме обеспечивается:

  • Низкое переходное сопротивление — не хуже, чем у цельного провода.
  • Высокая механическая прочность — соединение выдерживает вибрации и растягивающие нагрузки.
  • Устойчивость к коррозии — при использовании качественных гильз и правильном подборе матриц.

Конструктивные особенности профессиональных кримперов

Промышленные обжимные клещи отличаются от бытовых аналогов рядом технических решений, обеспечивающих точность и долговечность. Ключевые элементы конструкции:

  • Рукоятки — обычно изготавливаются из стеклонаполненного нейлона или армированного пластика, часто с эргономичными накладками для снижения усилия.
  • Храповый механизм — обеспечивает полный цикл обжима. Раскрытие инструмента возможно только после достижения заданного усилия, что гарантирует качество каждого соединения.
  • Матрицы (сменные или встроенные) — профилированные рабочие поверхности, форма которых определяет тип обжима (точечный, в форме «сердца», шестигранный и т.д.).
  • Регулировка усилия — в профессиональных моделях позволяет настраивать степень сжатия под разные сечения проводов.

Типы матриц и профилей обжима

Геометрия обжима напрямую влияет на качество контакта. Наиболее распространенные профили:

Обжимные клещи (кримпер) для гильз и проводов
  • Точечный (точечный обжим) — используется для гильз малых сечений и штыревых наконечников. Оставляет вмятину в одном месте.
  • В форме «сердца» (Heart-shaped) — применяется для изолированных наконечников. Обеспечивает надежный обжим без повреждения изоляции.
  • Шестигранный (гексагональный) — стандарт для силовых гильз и наконечников. Дает максимальную площадь контакта и устойчивость к вибрациям.
  • Квадратный (четырехточечный) — часто используется в авиационной и космической отрасли.

Классификация обжимных клещей

В зависимости от области применения и типа соединителей, кримперы делятся на несколько категорий:

1. Клещи для изолированных наконечников (типа «стрела»)

Предназначены для обжима наконечников с пластиковой изоляцией (НШВИ, НКИ). Матрицы имеют специальный профиль, который не разрезает изоляцию, а равномерно обжимает и гильзу, и пластик. Часто оснащены механизмом для одновременного обжима изоляции и токопроводящей части.

2. Клещи для неизолированных гильз и наконечников

Используются для медных и алюминиевых гильз, а также наконечников под опрессовку. Требуют значительного усилия, поэтому часто имеют удлиненные рукоятки или гидравлический привод. Профиль обжима — шестигранник или квадрат.

3. Клещи для коаксиальных кабелей

Специализированный инструмент для обжима BNC, TNC, SMA и других ВЧ-разъемов. Матрицы имеют точную геометрию под конкретный тип разъема и диаметр кабеля.

4. Гидравлические и электрогидравлические прессы

Применяются для сечений от 16 мм² и выше. Развивают усилие до 10–12 тонн. Используются в промышленном электромонтаже, при прокладке силовых линий и в энергетике.

Критерии выбора профессионального кримпера

При выборе инструмента для регулярной работы следует обратить внимание на следующие параметры:

  1. Диапазон сечений проводов — ключевой параметр. Например, для бытовых задач достаточно 0,5–6 мм², для промышленных — до 240 мм².
  2. Тип привода — ручной, гидравлический, электрический. Ручные модели подходят для малых и средних сечений, гидравлика — для силовых линий.
  3. Наличие храпового механизма — обязателен для профессионального инструмента. Он гарантирует, что обжим будет выполнен до конца.
  4. Качество стали матриц — должно быть твердым (HRC 55–60) и износостойким. Дешевые матрицы быстро теряют геометрию.
  5. Эргономика — вес, баланс, наличие возвратной пружины и возможность работы одной рукой.
  6. Сменные матрицы — универсальность инструмента. Возможность быстрой замены под разные типы наконечников.

Технология правильного обжима

Даже самый качественный инструмент не даст результата при нарушении технологии. Процесс обжима включает несколько этапов:

  1. Зачистка провода — снятие изоляции на длину, равную глубине гильзы плюс 1–2 мм. Не допускается повреждение жил.
  2. Подбор гильзы — она должна соответствовать сечению провода и типу наконечника. Слишком большая гильза не обеспечит надежного контакта.
  3. Установка провода в гильзу — жилы должны быть введены до упора, без перекручивания.
  4. Позиционирование в матрицах — гильза устанавливается строго в зону обжима, согласно метке на инструменте.
  5. Обжим — плавное сведение рукояток до срабатывания храпового механизма (щелчка). Не допускается неполный обжим.
  6. Визуальный контроль — проверка отсутствия трещин, заусенцев и смещения изоляции.

Распространенные ошибки и их последствия

Неправильный обжим — одна из главных причин отказов электрооборудования. Типичные ошибки:

  • Использование несоответствующих матриц — приводит к деформации гильзы или повреждению изоляции.
  • Неполный обжим — высокое переходное сопротивление, нагрев и возгорание.
  • Повторный обжим — металл теряет пластичность, соединение ослабевает.
  • Обжим изолированных наконечников без учета профиля — разрыв изоляции и короткое замыкание.

Обслуживание и хранение инструмента

Для обеспечения долговечности кримпера необходимо:

  • Регулярно очищать матрицы от медной стружки и загрязнений.
  • Смазывать шарнирные соединения и храповый механизм (например, литиевой смазкой).
  • Проверять состояние возвратных пружин и целостность рукояток.
  • Хранить инструмент в чехле или кейсе, защищая от влаги и ударов.

Заключение

Обжимные клещи (кримпер) — это не просто вспомогательный инструмент, а гарант надежности и безопасности электрических соединений. Профессиональный подход к выбору и эксплуатации кримпера позволяет избежать аварийных ситуаций, продлить срок службы оборудования и обеспечить высокое качество монтажных работ. При выборе инструмента важно ориентироваться на реальные задачи, сечение проводов и условия эксплуатации, отдавая предпочтение моделям с храповым механизмом и качественными сменными матрицами.

Точность геометрических параметров — фундамент любого строительного процесса, будь то возведение несущих конструкций, монтаж инженерных систем или финишная отделка помещений. Даже минимальное отклонение от горизонтали или вертикали, незамеченное на раннем этапе, способно привести к критическим деформациям, нарушению функциональности и значительным финансовым потерям. Именно поэтому измерительный инструмент — уровень, рулетка и угольник — является не просто вспомогательным оборудованием, а базовым средством производства, от качества и правильности применения которого напрямую зависит конечный результат.

Уровень: контроль горизонтали и вертикали

Уровень (или ватерпас) — ключевой инструмент для проверки отклонений поверхностей от горизонтальной и вертикальной плоскостей. Принцип его работы основан на свойстве жидкости занимать строго горизонтальное положение в сосуде, независимо от ориентации самого сосуда в пространстве.

Измерительный инструмент: уровень, рулетка, угольник

Конструктивные особенности и виды

  • Пузырьковый (строительный) уровень — наиболее распространённый тип. Представляет собой профиль (обычно алюминиевый) с одной или несколькими ампулами (глазками), заполненными спиртом или эфиром. Основная ампула служит для контроля горизонтали, вторая (повёрнутая на 90°) — для контроля вертикали. Современные модели часто оснащаются третьей ампулой для проверки углов в 45°.
  • Лазерный уровень (нивелир) — проецирует видимые лазерные линии или точки на поверхности, что позволяет одновременно контролировать большие площади и выполнять разметку без использования шнура. Бывает линейным (построение одной или нескольких плоскостей) и ротационным (вращающийся луч для создания опорной плоскости на 360°).
  • Гидроуровень — представляет собой две сообщающиеся колбы, соединённые гибким шлангом. Незаменим при передаче отметок на большие расстояния и при работе в условиях, где использование лазера затруднено (яркое солнце, сложная геометрия).

Критерии выбора и правила эксплуатации

При выборе пузырькового уровня в первую очередь обращают внимание на длину (от 30 см для малых работ до 2–3 м для контроля стен и стяжек) и точность. Для профессионального использования оптимальна погрешность не более 0,5 мм/м. Важно проверять инструмент перед покупкой: приложите уровень к ровной поверхности, запомните положение пузырька, затем разверните инструмент на 180° — пузырёк должен остаться в том же положении. Смещение указывает на неточность юстировки.

В процессе работы следует избегать ударов и падений, так как это нарушает геометрию профиля и калибровку ампул. Хранить уровень рекомендуется в чехле, в горизонтальном положении.

Рулетка: универсальность линейных измерений

Рулетка — инструмент для измерения линейных размеров, который остаётся востребованным даже в эпоху лазерных дальномеров благодаря своей простоте, надёжности и независимости от источников питания.

Измерительный инструмент: уровень, рулетка, угольник

Типы и характеристики

  • Измерительная рулетка — классический вариант с металлической или тканевой лентой, намотанной на барабан в корпусе. Ключевые параметры: длина (3, 5, 10, 20, 50, 100 м), ширина ленты (от 16 до 50 мм), наличие фиксатора и зацепа.
  • Лазерный дальномер — электронный прибор, измеряющий расстояние по времени прохождения лазерного импульса. Обеспечивает высокую точность (±1–2 мм) и позволяет измерять недоступные участки. Однако требует ровной отражающей поверхности и заряда батарей.

Практические рекомендации

Для строительных работ оптимальна рулетка с широкой лентой (25–30 мм) — она меньше прогибается при выдвижении на большую длину, что снижает погрешность. Зацеп должен быть подвижным: это компенсирует его толщину при измерении «от нуля» и «с захватом». При измерении больших расстояний (более 10 м) необходимо натягивать ленту с усилием, соответствующим её калибровке (обычно 5–10 кгс), иначе результат будет завышен.

Важно помнить: рулетка не является высокоточным инструментом для ответственных металлоконструкций. Для таких задач применяются стальные штриховые меры или лазерные интерферометры. Рулетка же — идеальный выбор для общестроительных и отделочных работ.

Угольник: построение и контроль прямых углов

Угольник — инструмент для разметки и проверки углов в 90° (реже 45° и других значений). Без него невозможно представить разметку фундамента, кладку стен, монтаж каркасов и установку мебели.

Разновидности угольников

  • Слесарный (металлический) угольник — цельноштампованная или сборная конструкция из стали. Отличается жёсткостью и долговечностью. Используется для точных работ по металлу и дереву.
  • Строительный (разметочный) угольник — часто имеет широкое основание (полку) и шкалу на пере. Может быть пластиковым или алюминиевым. Удобен для переноса размеров и одновременной проверки угла.
  • Угольник Свенсона (метрический) — универсальный инструмент, совмещающий функции угольника, малки и транспортира. Позволяет быстро размечать углы 45°, 30°, 60° и параллельные линии.
  • Ерунок — угольник с углом 45°, применяемый для разметки соединений «на ус».

Проверка и уход

Как и любой измерительный инструмент, угольник требует периодической поверки. Простой способ: приложите угольник к ровной кромке (например, к столярному верстаку) и проведите линию. Затем переверните инструмент и проведите вторую линию рядом. Если линии совпадают — угол прям. Расхождение свидетельствует о погрешности.

Металлические угольники нельзя ронять на твёрдые поверхности — это приводит к смятию кромок и нарушению геометрии. Пластиковые модели боятся нагрева и ударных нагрузок.

Комплексное применение и типичные ошибки

На практике перечисленные инструменты работают в связке. Например, при разметке перегородки сначала с помощью рулетки откладывают расстояния, затем угольником проверяют перпендикулярность линий, а уровнем контролируют вертикальность стоек. Ошибки, которые допускают даже опытные мастера:

  1. Использование одного уровня для всех задач — короткий уровень не даёт достоверной картины на длинной стене из-за локальных неровностей.
  2. Измерение рулеткой без учёта провисания ленты — приводит к завышению размеров на 2–5 мм на каждые 5–10 м.
  3. Проверка угла только по одной стороне — необходимо контролировать оба направления (горизонталь и вертикаль).
  4. Игнорирование температурных деформаций — металлические рулетки и уровни меняют длину при перепадах температур, что критично для точных работ.

Заключение

Уровень, рулетка и угольник — это три кита, на которых держится точность строительного производства. Их правильный выбор, своевременная поверка и грамотное применение позволяют избежать дорогостоящих переделок и обеспечить высокое качество конечного продукта. Помните: экономия на измерительном инструменте всегда оборачивается потерями на этапе монтажа и эксплуатации. Инвестиция в качественные, поверенные средства измерений — это инвестиция в репутацию и долговечность ваших объектов.

В арсенале любого специалиста, занимающегося монтажом или ремонтом инженерных систем, ключи для разводки труб и сантехнических работ занимают особое место. От правильного выбора инструмента зависит не только скорость выполнения операций, но и герметичность соединений, а также сохранность дорогостоящей арматуры. Размерный ряд этих ключей — критический параметр, который напрямую влияет на удобство работы и качество результата. В данной статье мы детально разберем типоразмеры, классификацию и технические нюансы, связанные с сантехническими и разводными ключами.

Классификация сантехнического инструмента

Прежде чем перейти к числовым значениям, необходимо четко разделить инструменты по их назначению и конструктивным особенностям. В профессиональной среде принято выделять три основные группы:

Разводные и сантехнические ключи: размеры
  • Разводные ключи — универсальный инструмент с изменяемым зевом, предназначенный для работы с крепежом различных размеров.
  • Газовые (трубные) ключи — специализированный инструмент с губками насечкой, обеспечивающий надежный захват круглых труб и фитингов.
  • Специализированные ключи — инструменты для работы с конкретными типами соединений (радиаторные, для американок, торцевые сантехнические).

Каждая из этих категорий имеет собственный размерный ряд, который регламентируется как отечественными ГОСТами, так и международными стандартами DIN и ISO.

Разводные ключи: размеры и технические характеристики

Разводной ключ — это базовый инструмент, который должен быть в каждом доме. Его главный параметр — максимальная ширина зева, измеряемая в миллиметрах. Именно от этого значения отталкиваются при выборе инструмента для конкретной задачи.

Стандартный размерный ряд

Производители выпускают разводные ключи в широком диапазоне типоразмеров. Наиболее востребованные модели имеют следующие значения максимального раскрытия губок:

Разводные и сантехнические ключи: размеры
  • 150 мм (6 дюймов) — компактный инструмент для работы с гайками и штуцерами малого диаметра (до 19 мм). Идеален для бытовых смесителей и гибкой подводки.
  • 200 мм (8 дюймов) — «золотая середина» для сантехника. Раскрытие до 24 мм позволяет работать с большинством фитингов и запорной арматурой в квартирах.
  • 250 мм (10 дюймов) — профессиональный размер для монтажа трубопроводов среднего диаметра. Максимальный зев достигает 28–30 мм.
  • 300 мм (12 дюймов) — инструмент для серьезных сантехнических работ, включая демонтаж старых чугунных соединений. Раскрытие до 34 мм.
  • 375–450 мм (15–18 дюймов) — тяжелый класс, применяемый в промышленности и при работе с магистральными трубопроводами. Раскрытие может достигать 50–55 мм.

Влияние стандарта на размеры

Важно понимать, что длина ключа и ширина зева — величины взаимосвязанные. Согласно ГОСТ 7275-75, разводные ключи имеют строго определенные размеры. Однако импортные модели, произведенные по стандарту DIN 3117, могут иметь незначительные отличия в геометрии губок. Например, европейский ключ на 250 мм часто имеет максимальное раскрытие 30 мм, тогда как отечественный аналог может ограничиваться 28 мм. При покупке всегда обращайте внимание на маркировку, нанесенную на рукоятку.

Газовые (трубные) ключи: размеры и особенности

Газовый ключ — это инструмент, который используется для монтажа трубопроводов, где требуется высокий крутящий момент. Его размеры определяются не только длиной, но и диапазоном захвата трубы, который зависит от толщины губок и их разведения.

Типоразмеры трубных ключей

В России наиболее распространена классификация по номерам, которая соответствует длине инструмента и диаметру захватываемой трубы:

  1. №1 — длина 300 мм, захват трубы от 10 до 36 мм (1/4–1 1/4 дюйма).
  2. №2 — длина 400 мм, захват от 15 до 50 мм (1/2–2 дюйма).
  3. №3 — длина 500 мм, захват от 20 до 63 мм (3/4–2 1/2 дюйма).
  4. №4 — длина 600 мм, захват от 25 до 75 мм (1–3 дюйма).
  5. №5 — длина 800 мм, захват от 30 до 90 мм (1 1/4–3 1/2 дюйма).

Для профессионального использования также выпускаются рычажные трубные ключи, размерный ряд которых начинается от 350 мм и заканчивается 1200 мм. Они позволяют развивать колоссальное усилие, но требуют аккуратности, чтобы не деформировать тонкостенные трубы.

Критерии выбора размера газового ключа

При выборе газового ключа необходимо учитывать не только диаметр трубы, но и материал, из которого она изготовлена. Для полипропиленовых и металлопластиковых труб использование газовых ключей с насечкой категорически не рекомендуется — они могут повредить поверхность. В таких случаях применяются специальные ключи с гладкими губками или накладками. Для стальных труб размер ключа подбирается таким образом, чтобы губки охватывали трубу на 2/3 диаметра, обеспечивая надежный зажим без проскальзывания.

Специализированные сантехнические ключи

Помимо универсальных инструментов, в работе сантехника используются узкоспециализированные ключи, размеры которых привязаны к конкретным типам соединений.

Радиаторные ключи

Для монтажа и демонтажа радиаторов отопления используются ключи с зевом определенной формы. Их размеры обычно варьируются в пределах 25–40 мм, но главная особенность — это толщина рабочей части, которая позволяет проникать в межсекционное пространство. Стандартный размер радиаторного ключа — 25 мм, 30 мм и 32 мм.

Ключи для «американок»

Соединение типа «американка» требует использования ключа с увеличенным зевом и особой формой губок. Размеры таких ключей обычно соответствуют 1/2, 3/4 и 1 дюйму. Для профессиональной работы часто приобретаются наборы, включающие три размера в одном инструменте.

Торцевые и накидные ключи

Для работы с труднодоступными местами (например, под раковиной или в нишах) применяются торцевые ключи. Их размерный ряд соответствует стандартным метрическим значениям: 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36 мм. Накидные ключи с трещоткой также имеют аналогичную градацию, но позволяют работать быстрее за счет храпового механизма.

Таблица соответствия размеров и назначения

Для удобства выбора сведем основные параметры в единую таблицу. Помните, что указанные значения являются усредненными и могут незначительно отличаться у разных производителей.

  • Разводной ключ 150 мм — смесители, гибкая подводка, гайки до 19 мм.
  • Разводной ключ 200 мм — фитинги, краны, счетчики воды (до 24 мм).
  • Разводной ключ 250–300 мм — монтаж трубопроводов, демонтаж арматуры (до 34 мм).
  • Газовый ключ №1 (300 мм) — трубы до 1 1/4 дюйма.
  • Газовый ключ №2 (400 мм) — трубы до 2 дюймов.
  • Газовый ключ №3 (500 мм) — трубы до 2 1/2 дюйма.

Заключение

Правильный подбор размера сантехнического ключа — это не просто вопрос удобства, а необходимость, продиктованная законами физики и требованиями технологии монтажа. Слишком маленький ключ не позволит создать нужное усилие для герметичного соединения, а слишком большой — увеличивает риск срыва резьбы или повреждения фитинга. Профессиональный сантехник всегда имеет в своем арсенале как минимум три разводных ключа (150, 200 и 300 мм) и два газовых (№1 и №2), что покрывает 95% всех возможных задач. При выборе инструмента отдавайте предпочтение моделям с четкой маркировкой размера и качественным хромованадиевым покрытием, которое защищает от коррозии и продлевает срок службы.

Изготовление гнутых металлоконструкций — задача, с которой регулярно сталкиваются сварщики, монтажники и домашние мастера. Гнуть профильную трубу без деформации стенок и потери несущей способности вручную практически невозможно: квадратное или прямоугольное сечение сопротивляется изгибу иначе, чем круглое, и склонно к гофрированию, заломам и «складыванию» внутренней стенки. Промышленный трубогиб стоит дорого и не всегда оправдан для разовых работ, поэтому изготовление самодельного станка становится рациональным инженерным решением. Ниже разбираем конструктивные схемы, расчёт усилий, технологию сборки и типовые ошибки.

Зачем нужен специализированный трубогиб для профиля

Профильная труба — это не круглый прокат. Её жёсткость на изгиб в плоскости стенки выше, а устойчивость поперечного сечения ниже. При гибке возникают три характерных дефекта:

Трубогиб для профильной трубы своими руками
  • Потеря устойчивости стенок — внутренняя (по отношению к радиусу) полка идёт складками, наружная растягивается и утоняется.
  • Овализация и сплющивание — сечение теряет геометрию, что критично для несущих рам и каркасов.
  • Сдвиг и скручивание — плоскость изгиба уводит в сторону, если нет фиксации в направляющих.

Задача любого трубогиба — создать чистый момент изгиба при равномерном распределении напряжений и поддержать сечение изнутри или снаружи. Для профиля это достигается либо гибкой по шаблону (обкаткой роликами), либо гибкой с дорном/наполнителем, либо комбинацией этих методов.

Классификация самодельных трубогибов

1. Ручной рычажный трубогиб (по шаблону)

Простейшая схема: неподвижный шаблон-оправка с радиусом, соответствующим требуемой гибке, и обкатывающий ролик на рычаге. Труба зажимается в шаблоне и обкатывается по его профилю. Подходит для тонкостенных труб (до 2 мм) и малых радиусов при небольшом объёме работ. Основной недостаток — высокое усилие на рычаге и риск залома при недостаточном радиусе.

2. Гидравлический трубогиб с толкающим домкратом

Наиболее популярная самодельная конструкция. Труба укладывается в два неподвижных упорных ролика, а усилие создаётся гидравлическим домкратом через пуансон (башмак) с профильным ручьём. Это схема трёхточечного изгиба. Даёт плавную гибку, легко масштабируется под разные сечения, позволяет получать большие радиусы.

Трубогиб для профильной трубы своими руками

3. Роликовый (профилегибочный) станок

Три валка — два нижних приводных и один верхний нажимной. Труба прокатывается между ними и постепенно изгибается. Применяется для изготовления арок, теплиц, навесов с постоянным радиусом. Требует более сложной механики (цепная или шестерённая передача), но даёт наилучшее качество поверхности и минимальные внутренние напряжения.

Расчёт ключевых параметров

Прежде чем браться за металл, определяют три величины: минимальный радиус гибки, необходимое усилие и ход рабочего органа.

Минимальный радиус гибки

Для профильной трубы эмпирическое правило: минимальный радиус по нейтральной оси должен быть не менее 2–3 высот сечения (для холодной гибки без наполнителя). Для трубы 40×40 мм это 80–120 мм. Меньший радиус требует дорна, наполнителя (песок, соль) или горячей гибки.

Усилие гибки

Ориентировочная формула для трёхточечного изгиба:

P = (2 · σт · W) / L

  • σт — предел текучести материала (для Ст3 ≈ 245 МПа);
  • W — момент сопротивления сечения;
  • L — расстояние между опорами.

Для трубы 40×40×3 мм момент сопротивления составляет порядка 5–6 см³, что при пролёте 300 мм даёт усилие в несколько тонн. Именно поэтому в самодельных станках используют гидравлические домкраты на 5–20 т, а не винтовые механизмы.

Ход и геометрия

Ход пуансона определяют из требуемого угла гибки и радиуса. Для угла 90° при радиусе R ход составляет примерно R·(1 − cos45°)·2, то есть около 0,6R. Это важно для выбора домкрата по высоте подъёма штока.

Конструкция гидравлического трубогиба: поузловой разбор

Рама и силовой контур

Основа — сварная рама из швеллера или толстостенной профильной трубы (стенка от 4 мм). Силовой контур должен замыкать усилие домкрата без изгибающих нагрузок на сварные швы. Оптимальная схема — П-образная станина, где домкрат упирается в верхнюю траверсу, а реакция воспринимается нижней плитой через упорные ролики.

Упорные ролики

Изготавливаются из стали 45 или 40Х с последующей закалкой. Профиль ручья повторяет наружный контур трубы с зазором 0,5–1 мм. Ролики устанавливаются на осях диаметром не менее 20 мм, посаженных на подшипники или втулки скольжения. Расстояние между роликами регулируемое — это позволяет менять радиус гибки и работать с разными сечениями.

Пуансон (башмак)

Сменный элемент с ручьём под конкретное сечение. Радиус ручья равен требуемому внутреннему радиусу гибки. Для предотвращения сплющивания ручей делают чуть глубже половины высоты трубы. Материал — сталь 45, термообработка до HRC 40–45.

Привод

Бюджетный вариант — бутылочный гидравлический домкрат на 10–20 т, установленный вертикально. Для серийной работы целесообразно подключить домкрат к ручному или ножному насосу с манометром — это даёт контроль усилия и повторяемость. В стационарных станках применяют электрогидравлические насосы.

Пошаговая технология изготовления

  1. Определите номенклатуру. Зафиксируйте сечения труб и радиусы, которые будете гнуть. От этого зависит геометрия рамы и набор сменных пуансонов.
  2. Рассчитайте усилие по приведённой формуле и подберите домкрат с запасом 1,5–2 раза.
  3. Сварите станину. Используйте швеллер №10–14 или трубу 80×80×4. Проверьте прямоугольность и отсутствие перекосов — они уводят гибку в сторону.
  4. Изготовьте ролики и пуансон на токарном станке, закалите рабочие поверхности.
  5. Смонтируйте оси и узлы регулировки. Предусмотрите быстросъёмное крепление пуансонов.
  6. Установите домкрат и свяжите его с пуансоном через толкатель, исключающий боковые нагрузки на шток.
  7. Проведите пробную гибку на образце, замерьте фактический радиус и пружинение (отдачу).

Борьба с деформациями: практические приёмы

  • Наполнитель. Сухой песок, соль или замороженная вода внутрь трубы поддерживают сечение изнутри. После гибки наполнитель высыпают или выплавляют.
  • Дорн. Для тонкостенных труб применяют дорн, вводимый в зону гибки, — он не даёт стенкам сложиться.
  • Компенсация пружинения. Профиль пружинит на 3–7°. Пуансон изготавливают с запасом по углу либо гибку ведут с перегибом.
  • Смазка. Ручьи и трубу смазывают графитовой или литиевой смазкой — снижает трение и риск задиров.
  • Горячая гибка. Нагрев до 700–900 °C (для стали) снижает усилие в разы и позволяет получать малые радиусы, но требует контроля структуры металла.

Типовые ошибки самодельных конструкций

  1. Слабый силовой контур. Экономия на металле рамы приводит к её упругой деформации — гибка «плывёт», радиус нестабилен.
  2. Незакалённые ролики. Быстро вырабатываются, появляются задиры на трубе.
  3. Жёсткое расстояние между опорами. Без регулировки станок работает только с одним радиусом.
  4. Боковая нагрузка на шток домкрата. Приводит к износу манжет и утечкам.
  5. Игнорирование пружинения. Готовые детали не совпадают с чертежом.
  6. Отсутствие фиксации трубы от проворота. Профиль уводит в сторону, гибка идёт «винтом».

Техника безопасности

Гидравлический трубогиб аккумулирует значительную энергию. При разрыве шланга или срыве резьбы возможен выброс жидкости под давлением и разлёт деталей. Обязательны: защитный экран, исправный манометр, регулярная проверка шлангов и соединений, устойчивое крепление станины к полу или верстаку. Работать следует в защитных очках и перчатках, не допуская нахождения рук в зоне гибки.

Итог

Самодельный трубогиб для профильной трубы — это реально осуществимый проект для мастера с доступом к сварочному и токарному оборудованию. Ключ к результату — правильный расчёт усилия и минимального радиуса, жёсткая рама, закалённые сменные ролики и пуансоны, а также учёт пружинения материала. Гидравлическая схема с толкающим домкратом остаётся оптимальным компромиссом между простотой изготовления, универсальностью и качеством гибки. При соблюдении технологии станок окупается уже на нескольких десятках метров гнутого профиля и обеспечивает повторяемую геометрию деталей.

Выбор пильного инструмента для строительных и столярных работ часто сводится к компромиссу между производительностью и качеством реза. Ножовка по дереву и пенобетону — это не просто универсальный инструмент «на все случаи», а изделие с особым профилем зуба и геометрией развода, определяющими эффективность работы с материалами принципиально разной плотности и структуры. В данной статье мы детально разберём, как развод зуба влияет на рез дерева и ячеистого бетона, какие углы заточки применяются и почему одна и та же ножовка не может одинаково хорошо справляться с обоими материалами без потери качества.

Физика процесса резания: почему развод зуба критичен

Любой пильный инструмент работает по принципу клина, внедряющегося в материал и разрушающего его структуру. Однако при движении полотна возникает трение не только между зубьями и дном пропила, но и между боковыми поверхностями полотна и стенками канала. Если ширина полотна равна ширине реза, возникает заклинивание: трение возрастает, пилу «ведёт», производительность падает, а поверхность реза получается рваной.

Ножовка по дереву и пенобетону: развод зуба

Развод зуба — это поочерёдное отгибание вершин зубьев влево и вправо от плоскости полотна. Он создаёт пропил шире толщины металла, что решает три ключевые задачи:

  • Снижение трения — полотно не контактирует со стенками пропила, кроме вершин зубьев.
  • Удаление опилок — свободное пространство позволяет стружке выходить из зоны резания, не забивая впадины.
  • Компенсация «разбивки» — при пилении древесина упруго восстанавливается после прохода зуба, и без развода полотно зажималось бы.

Для пенобетона физика иная: материал хрупкий, абразивный и не даёт упругого восстановления. Здесь развод выполняет функцию отвода абразивной пыли и предотвращения «засаливания» полотна, но его величина и профиль зуба принципиально отличаются от дереворежущего инструмента.

Развод зуба для дерева: классические схемы

Древесина — анизотропный материал с волокнистой структурой. При пилении вдоль волокон образуется длинная стружка, при поперечном — сколы и опилки. Развод зуба подбирается под направление реза и породу древесины.

Ножовка по дереву и пенобетону: развод зуба

Основные виды развода

  1. Прямой (горизонтальный) развод — зубья отгибаются на 0,3–0,5 мм в каждую сторону. Применяется для сухой древесины средней твёрдости. Обеспечивает чистый рез, но требует точной заточки.
  2. Волнистый развод — зубья отгибаются не поштучно, а группами по 3–5 штук с плавным переходом. Используется для сырой и смолистой древесины, где важно быстро удалять влажную стружку.
  3. Развод с расширением (плющеный зуб) — вершина зуба не отгибается, а расплющивается, образуя лопатку. Такая схема характерна для пил по мягким породам и ДСП, где нужна высокая стойкость к абразиву.

Величина развода для разных материалов

  • Сухая твёрдая древесина (дуб, бук): 0,25–0,35 мм на сторону.
  • Мягкая древесина (сосна, липа): 0,4–0,6 мм на сторону.
  • Сырая древесина: до 0,8 мм на сторону — компенсирует разбухание и зажим полотна.
  • ДСП, МДФ, фанера: 0,3–0,4 мм, часто с плющеным зубом.

Важно понимать: чрезмерный развод увеличивает ширину пропила и расход материала, но не улучшает качество реза. Недостаточный развод ведёт к заклиниванию и перегреву полотна.

Особенности пиления пенобетона

Пенобетон (ячеистый бетон) — это искусственный камень с равномерно распределёнными воздушными порами. Его ключевые свойства применительно к пилению:

  • Высокая абразивность — кварцевый песок в составе быстро стачивает зубья.
  • Хрупкость — при неверной геометрии зуба блок крошится по краям реза.
  • Низкая теплопроводность — тепло не отводится в материал, полотно перегревается.
  • Отсутствие упругого восстановления — стенки пропила не сжимают полотно.

Именно поэтому ножовка по пенобетону имеет принципиально иной зуб: крупный, с твёрдосплавными напайками или зубьями повышенной стойкости, с углом заточки, близким к 90°, и увеличенной впадиной для отвода пыли. Развод в классическом понимании здесь часто заменяется уширением полотна или применением биметаллической ленты с твердосплавным напылением.

Почему одна ножовка не может быть идеальной для обоих материалов

Универсальные ножовки «по дереву и пенобетону» — это компромиссные решения. Их зуб обычно имеет:

  • крупный шаг (4–6 зубьев на дюйм) для пенобетона;
  • умеренный развод 0,4–0,5 мм, работающий на дереве, но недостаточный для эффективного отвода абразивной пыли;
  • закалку зубьев ТВЧ, повышающую стойкость, но делающую невозможной заточку в домашних условиях.

При пилении дерева такой ножовкой рез получается грубым, с задирами. При пилении пенобетона — приемлемым, но ресурс полотна в 3–5 раз ниже, чем у специализированного инструмента с твердосплавными напайками.

Практические рекомендации по выбору и эксплуатации

Чтобы ножовка работала эффективно и долго, придерживайтесь следующих правил:

  1. Определите основной материал. Если 80% работ — пенобетон, берите специализированную ножовку с твердосплавными зубьями. Для дерева — классическую столярную с дифференцированным зубом.
  2. Проверяйте развод перед покупкой. Визуально оцените равномерность отгиба зубьев: просветы должны быть одинаковыми, без «завалов» в одну сторону.
  3. Не пытайтесь затачивать закалённый зуб. Ножовки с ТВЧ-закалкой зуба — расходный инструмент. Для заточки покупайте полотна из инструментальной стали (Х6ВФ, 9ХС).
  4. Используйте смазку-охлаждение при пилении пенобетона. Вода или мыльный раствор снижают пылеобразование и продлевают жизнь полотну.
  5. Контролируйте усилие подачи. На пенобетоне избыточное давление приводит к скалыванию кромок блока; на дереве — к уводу полотна от разметки.

Заключение

Развод зуба — это не второстепенная деталь, а ключевой параметр, определяющий, справится ли ножовка с задачей. Для дерева важны упругая компенсация и чистота реза, для пенобетона — стойкость к абразиву и отвод пыли. Универсальные модели имеют право на существование в быту, но в профессиональной работе разделение инструмента по материалам даёт выигрыш в скорости, качестве и ресурсе. Выбирайте ножовку осознанно, учитывая структуру материала, направление реза и условия эксплуатации, — и инструмент ответит вам стабильной производительностью.

Работа с тонколистовым металлом требует не только аккуратности, но и правильного инструмента. Соединение деталей заклёпками остаётся одним из самых надёжных и технологичных способов, особенно когда доступ к обратной стороне изделия ограничен или невозможен. Заклёпочник — ключевой инструмент в арсенале жестянщика, кровельщика, авторемонтника и домашнего мастера. В этой статье мы детально разберём конструкцию инструмента, виды заклёпок, технологию работы и типичные ошибки, которые приводят к ослаблению соединений.

Назначение и принцип действия заклёпочника

Заклёпочник (в профессиональной среде — заклёпочный пистолет или риветер) представляет собой механическое устройство для установки вытяжных (слепых) заклёпок. Принцип работы основан на пластической деформации стержня заклёпки: инструмент захватывает стержень, протягивает его через тело заклёпки, втулка деформируется и образует так называемую «замыкающую головку» с обратной стороны пакета деталей. После достижения расчётного усилия стержень обрывается, а его остаток остаётся внутри втулки, герметично закрывая отверстие.

Заклепочник: работа с листовым металлом

Главное преимущество технологии — односторонний доступ. Это делает заклёпочные соединения незаменимыми при монтаже вентиляции, сборке корпусов, ремонте кузовов автомобилей, установке кровельных элементов и изготовлении металлической мебели.

Конструкция и типы заклёпочников

Все заклёпочники делятся на три основные категории по типу привода.

Ручной механический заклёпочник

Самый распространённый тип. Состоит из корпуса, двух рычагов, цангового зажима (губок), наконечника-насадки и пружины возврата. Усилие передаётся мускульной силой оператора через систему рычагов, что даёт выигрыш в 5–10 раз. Подходит для заклёпок диаметром до 4,8 мм и алюминиевых сплавов. Ограничение — высокая утомляемость при больших объёмах работ.

Заклепочник: работа с листовым металлом

Гарпунный (рычажный) заклёпочник

Инструмент с длинными ручками и удлинённым носиком, позволяющий работать в труднодоступных местах. Часто применяется в кровельных работах и при монтаже водостоков.

Пневматический и аккумуляторный заклёпочник

Профессиональный инструмент для серийной сборки. Пневматические модели работают от компрессора, аккумуляторные — от литий-ионных батарей. Обеспечивают стабильное усилие протяжки, высокую скорость (до 1–2 заклёпок в секунду) и минимальную нагрузку на оператора. Применяются в автосервисах, на сборочных линиях и в строительстве.

Виды вытяжных заклёпок

Правильный подбор заклёпки определяет прочность и долговечность соединения. Основные типы:

  • Стандартные (открытые) — с сквозным отверстием в стержне. Универсальное решение для большинства задач.
  • Закрытые (герметичные) — стержень не имеет сквозного канала, что обеспечивает водонепроницаемость. Применяются в кровле, судостроении, вентиляции.
  • Резьбовые (рифлёные) — после установки формируют внутреннюю резьбу, позволяя вкручивать винт. Используются для крепления съёмных элементов.
  • Усиленные (структурные) — с увеличенной шляпкой и высокой прочностью на срез. Применяются в несущих конструкциях.
  • Многозахватные — имеют расширенный диапазон толщины пакета, что упрощает подбор.

Материал заклёпок подбирается по сочетанию с соединяемыми деталями: алюминий (лёгкий, коррозионностойкий), сталь (высокая прочность), нержавеющая сталь (агрессивные среды), медь (декоративные и электротехнические задачи).

Технология работы: пошаговый алгоритм

Качественное соединение требует соблюдения последовательности операций.

  1. Разметка и сверление. Диаметр сверла должен точно соответствовать диаметру заклёпки. Отверстие сверлят перпендикулярно поверхности, без перекоса, иначе замыкающая головка ляжет неравномерно.
  2. Совмещение деталей. Пакет плотно стягивают струбциной или временными болтами, чтобы исключить зазор между листами.
  3. Установка заклёпки. Стержень вставляют в наконечник заклёпочника до упора, втулку заводят в отверстие.
  4. Протяжка. Плавным нажатием на рычаги (или нажатием курка) стержень протягивается. Инструмент прижимают строго перпендикулярно плоскости детали.
  5. Обрыв стержня. При достижении расчётного усилия стержень обрывается с характерным щелчком. Шляпка заклёпки должна плотно прилегать к поверхности.
  6. Контроль. Проверяют плотность прилегания, отсутствие люфта и зазоров. Выступающий остаток стержня при необходимости зашлифовывают.

Подбор заклёпки по толщине пакета

Ключевой параметр — диапазон толщины, указываемый производителем (например, 1,5–3,0 мм). Если пакет тоньше минимального значения, замыкающая головка не сформируется; если толще — стержень оборвётся до деформации втулки. Для многослойных пакетов применяют заклёпки с увеличенным диапазоном или многозахватные модели.

Рекомендуемые соотношения

  • Диаметр заклёпки — не менее 3 мм для листов от 0,5 мм.
  • Расстояние от края детали до центра заклёпки — не менее 2 диаметров.
  • Шаг между заклёпками — 3–4 диаметра для равномерного распределения нагрузки.

Типичные ошибки и способы их устранения

  • Перекос инструмента. Приводит к деформации шляпки и ослаблению соединения. Решение — использовать наконечник с шарниром или удлинитель.
  • Неверный диаметр сверла. Слишком большое отверстие даёт люфт, слишком малое — заклинивание стержня.
  • Работа с заклёпками из нержавейки ручным инструментом. Требует значительного усилия; лучше применять пневматику или аккумуляторный заклёпочник.
  • Износ цанг. Со временем губки не удерживают стержень, и он проскальзывает. Цанговый узел подлежит замене.
  • Отсутствие прижима деталей. Зазор между листами снижает прочность соединения на 30–40%.

Уход и обслуживание инструмента

Для стабильной работы заклёпочник требует регулярного обслуживания: очистки цангового узла от стружки, смазки подвижных соединений, проверки состояния пружины и наконечников. Сменные насадки под разные диаметры заклёпок обычно входят в комплект; при частой работе их маркируют, чтобы не путать.

Заключение

Заклёпочник — компактный, но технически насыщенный инструмент, от правильного выбора и эксплуатации которого зависит надёжность металлических конструкций. Понимание принципа работы вытяжной заклёпки, корректный подбор типоразмера и соблюдение технологии установки позволяют получать соединения, не уступающие по прочности сварным и болтовым. Для профессионального применения целесообразно использовать пневматические или аккумуляторные модели, тогда как ручной заклёпочник остаётся оптимальным решением для монтажных и ремонтных работ малого объёма.

Строительный степлер — инструмент, который на первый взгляд кажется простым и узкоспециализированным. Однако в руках профессионала он превращается в универсальное устройство, способное решать задачи от монтажа пароизоляции до сборки деревянных каркасов. Ключ к эффективной работе кроется в правильном подборе расходных материалов — скоб. Именно их тип, размер и форма определяют, справится ли инструмент с конкретной задачей или станет источником брака и травм.

Конструктивные особенности и принцип действия

В основе работы строительного степлера лежит ударный механизм. При нажатии на скобу взводится пружина, которая высвобождает энергию, толкая бойок по скобе. Скоба проходит через магазин, выталкивается через носик и внедряется в материал. В профессиональных моделях предусмотрена регулировка силы удара, что позволяет работать как с мягкими материалами (утеплитель, пленка), так и с твердыми (фанера, ДВП, массив древесины).

Строительный степлер: виды скоб и применение

Основное различие между бытовыми и профессиональными моделями — тип скоб, который они используют. Именно этот параметр является определяющим при выборе инструмента для конкретного вида работ.

Классификация скоб для строительного степлера

Все скобы делятся на несколько категорий по форме, размеру и назначению. Рассмотрим основные типы, применяемые в строительстве и отделке.

1. Скобы типа U (скобы для мебели и отделки)

Это самый распространенный тип, известный как «скоба 53» или «скоба 140». Форма напоминает букву «П» с прямыми ножками. Применяются для:

Строительный степлер: виды скоб и применение
  • крепления обивки мебели, ткани, кожзама;
  • фиксации тонких листовых материалов (ДВП, оргалит, картон);
  • монтажа декоративных элементов.

Стандартные размеры: высота ножки от 4 до 14 мм, ширина спинки — 10–12 мм. Для плотных материалов используют скобы с заостренными ножками, для мягких — с плоскими.

2. Скобы типа J (скобы для электромонтажа)

Имеют асимметричную форму: одна ножка длиннее другой. Это обеспечивает надежную фиксацию кабеля или провода, не повреждая изоляцию. Применяются для:

  • крепления электрических кабелей к деревянным основаниям;
  • монтажа низковольтных проводов и витой пары;
  • фиксации труб малого диаметра.

Важно: для силовых кабелей использовать скобы с острыми ножками запрещено — они могут повредить изоляцию. Применяются только скобы с плоскими ножками и пластиковым покрытием.

3. Скобы типа T (скобы для кровли и пароизоляции)

Обладают широкой спинкой (до 20 мм) и короткими ножками. Предназначены для крепления рулонных материалов:

  • пароизоляционных и гидроизоляционных пленок;
  • утеплителя (минвата, пенопласт);
  • крафт-бумаги и фольгированных материалов.

Широкая спинка предотвращает разрыв тонкого материала при выстреле. Для работы с мягкими утеплителями часто используют скобы с пластиковой шляпкой — они не проваливаются в материал.

4. Скобы типа K (скобы для деревообработки)

Усиленные скобы с увеличенной толщиной проволоки (до 1,2 мм) и длиной ножки до 40 мм. Применяются для:

  • сборки деревянных ящиков и поддонов;
  • крепления фанеры и OSB-плит;
  • монтажа обрешетки и черновых полов.

Требуют применения профессиональных степлеров с повышенной силой удара. Бытовые модели с такими скобами не справляются — происходит заклинивание или деформация скобы.

5. Скобы с пластиковой шляпкой (для утеплителя)

Отдельная категория, часто называемая «скобы для теплоизоляции». Представляют собой U-образную скобу с прикрепленной пластиковой площадкой. Применяются для:

  • крепления мягких утеплителей к деревянным конструкциям;
  • фиксации звукоизоляционных материалов;
  • монтажа пленок на стены и потолки.

Пластиковая шляпка увеличивает площадь прижима, предотвращая продавливание материала. Длина ножки обычно составляет 8–12 мм.

Критерии выбора скоб

При выборе скоб необходимо учитывать три основных параметра:

  1. Тип степлера. Каждый инструмент рассчитан на определенный тип скоб. Использование неподходящих расходников приводит к поломке механизма.
  2. Материал основания. Для мягкой древесины подойдут скобы с плоскими ножками, для твердых пород — с заостренными и усиленными.
  3. Толщина и плотность материала. Чем толще материал, тем длиннее должна быть ножка скобы. Для тонких пленок используют короткие скобы с широкой спинкой.

Также важно обращать внимание на качество проволоки. Дешевые скобы из мягкой стали гнутся при забивании, что приводит к заклиниванию. Профессиональные расходники изготавливаются из закаленной стали с антикоррозийным покрытием.

Применение в строительстве и отделке

Строительный степлер с правильно подобранными скобами применяется на всех этапах работ:

  • Каркасное строительство: крепление пароизоляции, ветрозащиты, мембран.
  • Кровельные работы: фиксация подкладочного ковра, гидроизоляции.
  • Внутренняя отделка: монтаж утеплителя, звукоизоляции, пленок.
  • Электромонтаж: прокладка кабеля по деревянным конструкциям.
  • Мебельное производство: обивка, сборка каркасов.
  • Упаковка и логистика: крепление тары, обрешетки.

Особое внимание следует уделять безопасности: при работе с твердыми материалами скоба может отрикошетить. Использование защитных очков обязательно.

Заключение

Строительный степлер — инструмент, эффективность которого напрямую зависит от правильного подбора скоб. Понимание различий между типами U, J, T и K, а также учет материала основания и плотности крепежа позволяют избежать ошибок и обеспечить надежное соединение. Профессиональный подход к выбору расходников не только повышает качество работ, но и продлевает срок службы самого инструмента.

Качественная укладка керамической плитки или керамогранита начинается не с клея и не с гребёнки, а с точного и аккуратного раскроя материала. Ручной плиткорез — базовый инструмент отделочника, позволяющий выполнять прямые и фигурные резы без пыли, шума и подключения к электросети. Однако даже опытные мастера не всегда получают идеально ровный край с первого раза. В этой статье разберём конструкцию инструмента, критерии его выбора и пошаговую технологию резки, которая обеспечивает стабильный результат.

Устройство и принцип работы ручного плиткореза

Ручной плиткорез представляет собой механическую систему, в которой режущий элемент (ролик из твёрдого сплава) перемещается по направляющим, нанося на поверхность плитки царапину-надрез. Последующее давление разламывает плитку точно по этой линии. Конструктивно инструмент состоит из нескольких ключевых узлов:

Ручной плиткорез: как резать плитку ровно
  • Основание (станина) — опорная платформа с упорами и, как правило, с регулируемым угловым упором для резки под 45°.
  • Направляющие штанги — обеспечивают прямолинейное движение каретки; от их жёсткости зависит отсутствие «увода» реза.
  • Каретка с режущим роликом — подвижный узел, который мастер ведёт рукой; часто оснащён подпружиненным механизмом для стабильного прижима.
  • Рычаг (лапка) для отламывания — создаёт сосредоточенное усилие по линии надреза.
  • Боковые прижимы и ограничители — фиксируют плитку и позволяют делать серийные одинаковые резы.

Принцип работы прост: ролик нарушает структуру глазури и верхнего слоя черепка, создавая концентратор напряжений, а рычаг завершает раскол. Именно поэтому глубина и равномерность надреза — главный фактор ровного края.

Критерии выбора инструмента под задачу

Не существует универсального плиткореза: для настенной керамики 6–8 мм и для керамогранита 12–16 мм нужны разные модели. Обратите внимание на следующие параметры:

  1. Максимальная длина реза. Для плитки 600×600 мм берите модель с запасом — минимум 800–900 мм, чтобы был ход каретке.
  2. Тип ролика. Для мягкой керамики подходит стандартный ролик, для плотного керамогранита — усиленный (часто с маркировкой «pro» или из карбида вольфрама).
  3. Мощность прижима и наличие подшипников в каретке: чем плавнее ход, тем меньше сколов.
  4. Жёсткость станины. Алюминиевый профиль с рёбрами жёсткости предпочтительнее тонкого листа.
  5. Наличие углового упора и линейки — обязательны для серийных резов и диагональной резки.

Отдельно стоит упомянуть плиткорезы с масляным баком (полупрофессиональные): они снижают трение и продлевают жизнь ролику, но требуют обслуживания. Для разовых работ достаточно сухого ручного инструмента.

Ручной плиткорез: как резать плитку ровно

Подготовка к работе

Ровный рез на 70% зависит от подготовки. Перед первым движением ролика выполните следующее:

  • Очистите плитку от пыли, песка и остатков клея — абразивные частицы уводят ролик в сторону.
  • Проверьте состояние ролика: сколы и выработка дают рваный надрез. При износе ролик меняют.
  • Установите плитку на станину лицевой стороной вверх (глазурью к ролику) — так сколы минимальны.
  • Выровняйте кромку плитки по боковому упору и зафиксируйте прижимами.
  • Совместите риску на каретке с линией разметки, нанесённой карандашом или маркером.

Разметку удобно наносить по краю малярного скотча, наклеенного на глазурь: линия не стирается, а после реза скотч снимается без следов.

Пошаговая технология ровного реза

Шаг 1. Надрез

Движение ролика должно быть одним, плавным и уверенным, без остановок и возвратов. Повторное проведение ролика по той же линии — грубая ошибка: оно расширяет борозду и приводит к сколам. Усилие подбирается так, чтобы слышался характерный «шорох», а на поверхности оставалась тонкая светлая линия без осыпания глазури.

Шаг 2. Отламывание

Установите лапку рычага точно по центру линии надреза и нажмите коротким, но уверенным движением. Не «дожимайте» плитку постепенно — рез должен произойти одномоментно. Для длинных плит (от 600 мм) сначала надламывают края, затем середину.

Шаг 3. Обработка кромки

После раскола кромка имеет микросколы. Их снимают алмазным бруском или шлифовальной губкой под небольшим углом. Это особенно важно для плитки, укладываемой в зоне видимости, и для торцов, примыкающих к декоративным элементам.

Типичные ошибки и способы их устранения

  • Рваный край и сколы. Причины: изношенный ролик, слишком сильный прижим, повторный проход. Решение — замена ролика и контроль усилия.
  • Рез уходит от линии. Причины: люфт каретки, плохая фиксация плитки, кривая кромка самой плитки. Проверьте прижимы и жёсткость направляющих.
  • Плитка ломается не по надрезу. Причина — недостаточная глубина надреза или смещение лапки. Увеличьте прижим ролика и центрируйте рычаг.
  • Сколы на лицевой стороне. Причина — рез «глазурью вниз». Переверните плитку лицевой стороной к ролику.

Особенности резки керамогранита и крупноформатной плитки

Керамогранит плотнее керамики, поэтому требует более мощного инструмента и аккуратной техники. Рекомендуется:

  • использовать ролик повышенной твёрдости и делать надрез за один проход с умеренным, но стабильным усилием;
  • для плитки толщиной более 12 мм применять плиткорез с масляным баком или комбинировать ручной надрез с подрезкой болгаркой по краям;
  • крупноформатные листы (от 900 мм) резать на ровной жёсткой поверхности, привлекая помощника для поддержки свисающего края.

Фигурные резы (под розетки, трубы, углы) ручным плиткорезом не выполняются — здесь нужны болгарка с алмазным диском или электрический плиткорез, а ручной инструмент используется только для прямых линий.

Уход за инструментом

Чтобы плиткорез служил годами и давал ровный рез, соблюдайте простые правила: после работы удаляйте абразивную пыль щёткой, смазывайте направляющие, храните инструмент в чехле, а ролик меняйте при первых признаках выработки. Своевременная замена расходника стоит копейки по сравнению с переделкой уложенной плитки.

Ручной плиткорез — инструмент, где результат определяется не ценой, а техникой. Один плавный надрез, точная фиксация заготовки и своевременная обработка кромки дают край, который не стыдно оставить открытым. Освоив эти приёмы, вы сможете выполнять раскрой керамики и керамогранита быстро, чисто и с профессиональным качеством.

Качество и скорость выполнения строительных работ напрямую зависят не только от квалификации исполнителя, но и от правильно подобранного ручного инструмента. Универсального набора, подходящего для всех видов задач, не существует: он формируется исходя из специфики работ — общестроительных, отделочных, монтажных или демонтажных. Тем не менее существует базовый перечень инструментов, который закрывает большинство потребностей на типовой стройплощадке и позволяет выполнять работы без постоянных простоев.

Принципы формирования базового набора

Прежде чем переходить к перечню, важно определить критерии выбора. Профессиональный подход предполагает три ключевых принципа:

Базовый набор ручного инструмента для стройки
  • Функциональная необходимость. Инструмент должен решать конкретные задачи, а не приобретаться «на всякий случай».
  • Надёжность и ремонтопригодность. На стройке инструмент подвергается интенсивным нагрузкам, поэтому предпочтение отдаётся изделиям из закалённой стали с защитным покрытием.
  • Эргономика. Рукоятки с противоскользящим покрытием и оптимальным балансом снижают утомляемость и риск травм при длительной работе.

Измерительный и разметочный инструмент

Любая работа начинается с разметки. Ошибка на этом этапе приводит к переделкам, поэтому измерительный инструмент должен быть точным и проверенным.

  • Рулетка длиной 5–10 м с фиксатором и магнитным зацепом — основной инструмент линейных измерений.
  • Строительный уровень (пузырьковый) длиной 600–1200 мм для контроля горизонтали и вертикали; для больших пролётов применяют лазерный уровень.
  • Угольник слесарный или столярный для разметки прямых углов.
  • Разметочный шнур (отбивочная нить) для нанесения длинных прямых линий.
  • Карандаш строительный, маркер и чертилка по металлу.

Ударный и слесарный инструмент

Этот блок обеспечивает монтаж, демонтаж и правку конструкций. Здесь особенно важны прочность и качество металла.

  • Молоток слесарный массой 500–800 г — базовый ударный инструмент.
  • Кувалда массой 2–5 кг для тяжёлых демонтажных работ.
  • Зубило и крейцмейсель для рубки металла и скола бетона.
  • Набор отвёрток с плоскими и крестообразными жалами разных размеров.
  • Клещи и пассатижи для захвата, изгиба и перекусывания проволоки.
  • Бокорезы для работы с проводами и тонкой арматурой.

Инструмент для работы с крепежом

Соединительные операции занимают значительную долю времени, поэтому ключевой инструмент должен быть под рукой в нескольких типоразмерах.

Базовый набор ручного инструмента для стройки
  • Набор гаечных ключей (рожковых и комбинированных) основных размеров.
  • Разводной ключ как универсальное решение для нестандартного крепежа.
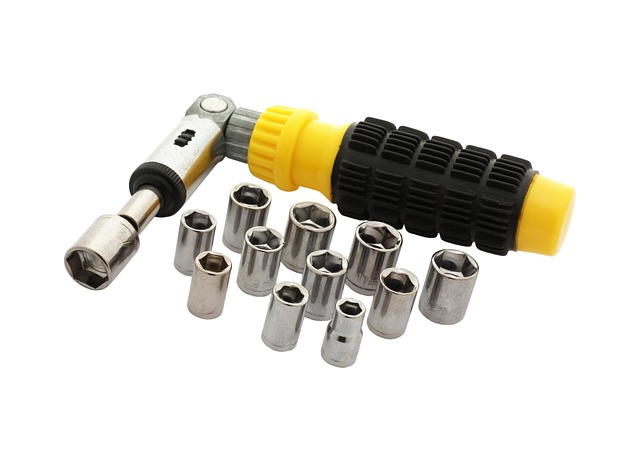
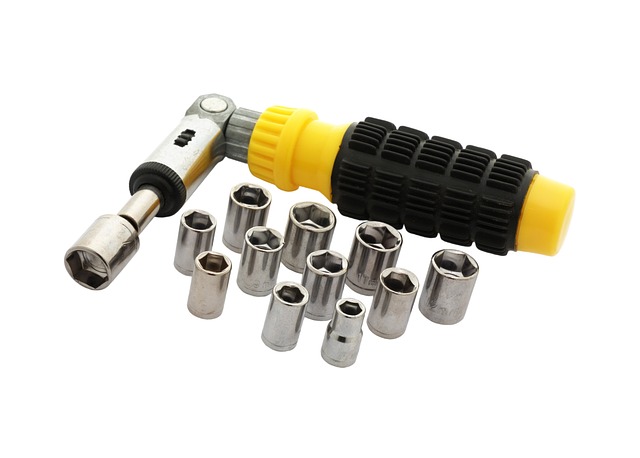
  • Набор торцевых головок с воротком и трещоточным механизмом.
  • Шестигранные ключи (имбусовые) для мебельного и машинного крепежа.

Режущий инструмент

Резка материалов требует инструмента с износостойкими режущими кромками и удобной геометрией.

  • Ножовка по дереву с полотном средней и мелкой насечки.
  • Ножовка по металлу для труб, профиля и арматуры небольшого диаметра.
  • Строительный нож со сменными лезвиями.
  • Ножницы по металлу (правые и левые) для листового материала.
  • Стамески и долото для выборки древесины и подгонки элементов.

Вспомогательный и монтажный инструмент

Эти позиции не всегда очевидны, но без них невозможно выполнить качественный монтаж и обеспечить безопасность.

  • Мастерок (кельма), шпатели и тёрки для кладочных и штукатурных работ.
  • Строительный степлер для крепления плёнок, утеплителя и мембран.
  • Струбцины и зажимы для фиксации деталей при склейке и сварке.
  • Лом и гвоздодёр для демонтажа и рычажных операций.
  • Средства индивидуальной защиты: очки, перчатки, респиратор, защитная каска.

Организация хранения и ухода

Профессиональный набор — это не только перечень, но и система хранения. Рекомендуется использовать:

  1. Жёсткий ящик или сумку с фиксированными ячейками для предотвращения перемещения инструмента.
  2. Отдельные органайзеры для крепежа и мелких расходников.
  3. Регулярную очистку и смазку металлических частей для защиты от коррозии.
  4. Своевременную заточку режущих кромок и замену изношенных элементов.

Заключение

Базовый набор ручного инструмента для стройки — это сбалансированная система, охватывающая измерения, разметку, ударные, слесарные, режущие и монтажные операции. Формируя комплект, целесообразно ориентироваться на профессиональные серии с гарантией и возможностью замены отдельных элементов. Такой подход снижает простои, повышает безопасность и обеспечивает стабильное качество работ независимо от масштаба объекта.