Оснастка и расходники

В строительстве и ремонте невозможно обойтись без качественного и правильного инструмента. Одним из самых востребованных расходных материалов являются сверла. Однако универсального решения, способного одинаково эффективно справляться с деревом, металлом и бетоном, не существует. Каждый материал обладает уникальными физико-механическими свойствами, что требует применения специализированных режущих кромок, геометрии и материалов изготовления. В этой статье мы детально разберем, чем отличаются сверла по бетону, металлу и дереву, и как выбрать оптимальный вариант для конкретной задачи.

Сверла по дереву: скорость и чистота реза

Дерево — это мягкий, но волокнистый материал, склонный к скалыванию и образованию заусенцев. Главная задача сверла по дереву — обеспечить быстрый и чистый рез без «рваных» краев и увода в сторону от намеченной оси.
Сверла по бетону, металлу и дереву

Конструктивные особенности

  • Центрирующее острие: Необходимо для точного засверливания без скольжения по гладкой поверхности.
  • Подрезатели (резцы): Расположены по краям и аккуратно перерезают волокна, формируя ровные стенки отверстия.
  • Острая режущая кромка: Угол заточки обычно составляет 60–90 градусов, что позволяет быстро выбирать стружку.
  • Глубокие канавки: Обеспечивают эффективный отвод стружки, предотвращая перегрев и заклинивание.

Основные виды

  1. Спиральные (винтовые): Классический вариант для сквозных и неглубоких отверстий. Хорошо работают как по мягким, так и по твердым породам.
  2. Перьевые (плоские): Используются для сверления отверстий большого диаметра (до 50 мм и более). Просты в заточке, но дают менее чистый край.
  3. Коронки (биметаллические): Применяются для высверливания больших отверстий под розетки, подрозетники или вентиляционные каналы.
  4. Сверла Форстнера: Профессиональный инструмент для точных глухих отверстий с плоским дном, например, под мебельные петли.

Важно помнить: при сверлении дерева необходимо использовать высокие обороты, но избегать излишнего давления, чтобы не перегреть инструмент.

Сверла по металлу: прочность и термостойкость

Металл — это вязкий и твердый материал, при обработке которого выделяется значительное количество тепла. Основные требования к сверлам по металлу — высокая твердость, износостойкость и способность выдерживать нагрев без потери режущих свойств.

Материалы изготовления

  • HSS (High Speed Steel): Быстрорежущая сталь. Базовый вариант для ручного инструмента и сверления конструкционных сталей, алюминия, латуни.
  • HSS-Co (Кобальтовые): С добавлением кобальта (5–8%). Обладают повышенной жаропрочностью и применяются для нержавеющей стали и титановых сплавов.
  • Твердосплавные (победитовые): Обладают максимальной твердостью, но хрупкие. Используются для высокоскоростной обработки закаленных сталей и чугуна.

Геометрия и покрытия

Угол заточки сверл по металлу обычно составляет 118 или 135 градусов. Более тупой угол (135°) используется для твердых сплавов и нержавейки, чтобы снизить риск скола кромки. Для улучшения скольжения и отвода тепла применяются покрытия:
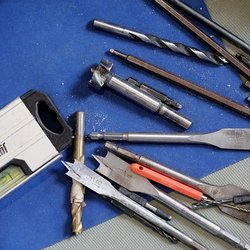
Сверла по бетону, металлу и дереву
  • Оксидное (черное): Удерживает смазку, увеличивает срок службы.
  • Титановое (TiN): Золотистый цвет, снижает трение и износ.
  • Нитрид титана-алюминия (TiAlN): Для экстремальных температур при сверлении нержавейки.

Критически важно: При сверлении металла необходимо использовать низкие обороты и обязательное охлаждение (масло, СОЖ или хотя бы вода), иначе сверло «сгорит» и затупится.

Сверла по бетону: ударная мощь

Бетон, кирпич и камень — это хрупкие, абразивные материалы с высокой твердостью. Обычное сверло здесь не подойдет: оно мгновенно затупится. Для работы с бетоном используются сверла, работающие в режиме ударно-поворотного бурения.

Ключевые отличия

  • Твердосплавная пластина (победит): Напайка из карбида вольфрама, которая разрушает камень. Она не режет, а крошит материал.
  • Винтовая форма: Специальная геометрия канавок для эффективного удаления бетонной пыли.
  • Хвостовик: Может быть цилиндрическим (для обычных патронов) или SDS-plus/SDS-max (для перфораторов).

Типы хвостовиков

  1. Цилиндрический: Для сверления отверстий небольшого диаметра (до 10–12 мм) в режиме удара в обычных дрелях с ударной функцией.
  2. SDS-plus: Стандарт для бытовых и полупрофессиональных перфораторов. Диаметр от 4 до 26 мм.
  3. SDS-max: Для тяжелых профессиональных перфораторов. Диаметр от 12 до 52 мм и выше.

При сверлении бетона нельзя давить на инструмент — это приводит к поломке пластины. Необходимо дать перфоратору работать в его ритме, периодически выводя сверло для очистки канавок от пыли.

Сравнительная таблица и рекомендации

Для наглядности сведем ключевые параметры в таблицу:

  • Материал: Дерево | Угол заточки: 60–90° | Обороты: Высокие | Охлаждение: Не требуется.
  • Материал: Металл | Угол заточки: 118–135° | Обороты: Низкие | Охлаждение: Обязательно.
  • Материал: Бетон | Угол заточки: Пластина (тупой) | Обороты: Средние + удар | Охлаждение: Воздушное (пыль).

Практические советы

  • Не используйте сверла не по назначению. Попытка просверлить бетон сверлом по металлу приведет к порче инструмента и травме.
  • Используйте СОЖ. Для металла применяйте специальные масла или эмульсии. В крайнем случае — обычное машинное масло.
  • Следите за заточкой. Тупое сверло греется и требует больше усилий, что снижает точность и увеличивает риск поломки.
  • Начинайте с малых оборотов. Чтобы попасть точно в метку, сначала пройдите верхний слой на низких оборотах, затем увеличьте скорость.

Правильный подбор сверла — это залог не только качественной работы, но и безопасности мастера. Помните, что экономия на расходных материалах часто приводит к более серьезным затратам на ремонт инструмента или испорченную деталь.
В современном строительстве и промышленном производстве надежность работы механизмов напрямую влияет на безопасность, производительность и стоимость владения оборудованием. Редукторы и патроны инструмента — два узла, которые испытывают колоссальные нагрузки: крутящий момент, вибрации, ударные воздействия и перепады температур. Неправильный выбор смазочного материала для них приводит к ускоренному износу, перегреву и дорогостоящему ремонту. В этой статье мы разберем, какие типы смазок применяются для редукторов и патронов, как их правильно подбирать и на что обращать внимание при обслуживании.

Роль смазки в редукторах

Редуктор — это механизм, передающий и преобразующий крутящий момент между валами. Основные узлы трения: зубчатые зацепления, подшипники качения и скольжения, шлицевые соединения и уплотнения. Смазка выполняет несколько критических функций:

Смазка для редукторов и патронов инструмента
  • Снижение трения и износа — создание разделительной пленки между контактирующими поверхностями зубьев.
  • Отвод тепла — особенно важно для высоконагруженных червячных и планетарных редукторов.
  • Защита от коррозии — нейтрализация кислот, образующихся при окислении масла.
  • Удаление продуктов износа — удержание частиц металла во взвешенном состоянии до фильтрации.
  • Герметизация и снижение шума — заполнение зазоров и демпфирование вибраций.

Типы смазок для редукторов

Выбор смазки зависит от типа передачи, скорости вращения, нагрузки и условий эксплуатации. Основные категории:

  1. Минеральные масла — для легко- и средненагруженных редукторов при умеренных температурах (до +80 °C). Дешевы, но быстро окисляются.
  2. Полусинтетические и синтетические масла — на основе полиальфаолефинов (PAO), полигликолей (PAG) или эфиров. Обладают высоким индексом вязкости, стойкостью к окислению и широким температурным диапазоном (от −40 до +150 °C).
  3. Пластичные смазки — литиевые, кальциевые, комплексные сульфонаты. Применяются в закрытых редукторах с малым объемом, где невозможна циркуляционная смазка.
  4. Специальные смазки — с дисульфидом молибдена (MoS₂), графитом или PTFE для экстремальных нагрузок и ударных режимов.

Критерии подбора масла для редуктора

  • Вязкость — ключевой параметр. Для червячных редукторов рекомендуются масла с вязкостью 220–460 сСт при 40 °C, для цилиндрических — 68–220 сСт. Слишком густое масло вызывает перегрев, слишком жидкое — не удерживается в зацеплении.
  • Индекс вязкости — чем выше, тем стабильнее работа при перепадах температур. Для синтетики он достигает 150–200.
  • Противозадирные и противоизносные присадки (EP/AW) — обязательны для гипоидных и червячных передач, где возникают высокие контактные напряжения.
  • Совместимость с материалами — полигликолевые масла нельзя смешивать с минеральными; они агрессивны к некоторым эластомерам и краскам.
  • Класс чистоты — для гидравлических и высокоточных редукторов требуется фильтрация до ISO 4406 16/14/11.

Смазка патронов инструмента

Патроны (сверлильные, цанговые, токарные, фрезерные) — это узлы, где смазка выполняет не только антифрикционную, но и защитную функцию. Основные точки смазывания:

  • Резьбовые соединения (кулачки, гайки, винтовые пары).
  • Подшипники шпинделя и направляющие кулачков.
  • Конические и цилиндрические посадочные поверхности.
  • Механизмы зажима и разжима (эксцентрики, рычаги, пружины).

Особенности смазки патронов

В отличие от редукторов, патроны работают в условиях высокой запыленности, попадания СОЖ (смазочно-охлаждающих жидкостей) и стружки. Поэтому смазка должна обладать:

Смазка для редукторов и патронов инструмента
  • Адгезией — удерживаться на поверхностях под действием центробежных сил.
  • Водостойкостью — не вымываться СОЖ и конденсатом.
  • Термостойкостью — не вытекать при нагреве от трения (до +120 °C).
  • Химической инертностью — не реагировать с материалами патрона (сталь, латунь, алюминий).

Рекомендуемые типы смазок для патронов

  1. Литиевые смазки с MoS₂ — универсальный выбор для кулачковых патронов. Обеспечивают защиту от задиров и выдерживают высокие давления.
  2. Сульфонат-кальциевые смазки — превосходная водостойкость и термостойкость до +180 °C. Подходят для токарных патронов с интенсивным охлаждением.
  3. Синтетические смазки на основе PTFE — для высокоточных цанговых патронов, где важна чистота и минимальное трение.
  4. Медные и керамические пасты — для резьбовых соединений и посадочных поверхностей, подверженных коррозии и высоким температурам.

Общие принципы обслуживания

Даже лучшая смазка не спасет, если нарушена технология ее применения. Соблюдайте следующие правила:

  • Регламент замены — для редукторов: каждые 2000–5000 моточасов или раз в год; для патронов: каждые 100–200 часов работы или при появлении люфта.
  • Промывка перед заменой — удаляйте старую смазку и продукты износа промывочным маслом или растворителем.
  • Дозировка — избыток смазки в редукторе приводит к вспениванию и перегреву; недостаток — к сухому трению. Для патронов наносите тонкий слой, избегая попадания на зажимные поверхности.
  • Контроль состояния — следите за цветом, запахом и наличием металлической стружки в отработанной смазке. Потемнение и запах гари — признак перегрева.
  • Совместимость — никогда не смешивайте смазки разных типов без проверки. Например, литиевая и кальциевая смазки могут дать нерастворимый осадок.

Заключение

Смазка редукторов и патронов инструмента — это не второстепенная задача, а элемент системы технического обслуживания, влияющий на ресурс оборудования. Для редукторов приоритетом является вязкость, несущая способность и термоокислительная стабильность масла. Для патронов — адгезия, водостойкость и защита от задиров. Использование синтетических материалов с целевыми присадками позволяет увеличить межремонтный интервал в 1,5–2 раза, а также снизить энергопотребление и уровень шума. При выборе смазки всегда сверяйтесь с рекомендациями производителя оборудования и условиями эксплуатации — универсальных решений здесь не существует.

В профессиональной среде и в быту шуруповерт давно перестал быть просто инструментом для закручивания саморезов. Это универсальная платформа, эффективность которой на 80% зависит от правильного выбора оснастки. Бита — это расходный материал, но именно она передает крутящий момент от патрона к крепежу. Неправильный выбор профиля приводит к срыву шлицов, повреждению крепежа и, что самое опасное, к травмам. В этой статье мы разберем три основных стандарта: PH (Phillips), PZ (Pozidriv) и Torx, а также рассмотрим инженерные нюансы, которые отличают профессионала от любителя.

Физика передачи момента: почему профиль имеет значение

Любая бита работает на скручивание. Крутящий момент, создаваемый двигателем шуруповерта, передается через грани биты на стенки шлица крепежа. Чем больше площадь контакта и чем меньше угол между гранями, тем эффективнее передача усилия и тем меньше риск «слизывания» металла. Именно по этому принципу эволюционировали стандарты от простых крестовых форм до сложных звездообразных профилей.

Бита для шуруповерта: PH, PZ, Torx

Крестовые стандарты: PH (Phillips) и PZ (Pozidriv)

Эти два типа часто путают, что приводит к порче крепежа. Визуально они похожи, но имеют принципиальные геометрические различия.

PH (Phillips) — американский стандарт

Разработанный компанией Phillips Screw Company, этот профиль стал мировым стандартом для бытовой техники и мебели. Его главная особенность — коническая форма и наличие скруглений в углах шлица. Это сделано намеренно: при достижении определенного усилия бита «выскакивает» из шлица, предотвращая срыв резьбы или поломку головки винта.

  • Применение: Бытовая электроника, сборная мебель, автомобильные салоны.
  • Особенности: Требует постоянного осевого давления. Без нажима бита будет проворачиваться и разрушать шлиц.
  • Маркировка: PH0, PH1, PH2, PH3 (где 0 — самый маленький, 3 — крупный).

PZ (Pozidriv) — европейский стандарт

Профиль Pozidriv был создан как эволюция Phillips для устранения главного недостатка — выталкивания биты. В шлице PZ добавлены четыре дополнительные канавки под углом 45 градусов, а грани биты имеют параллельные стенки. Это увеличивает площадь контакта и позволяет передавать на 30-40% больший крутящий момент без риска срыва.

Бита для шуруповерта: PH, PZ, Torx
  • Применение: Профессиональная мебельная фурнитура (Blum, Hettich), строительные саморезы, крепеж для гипсокартона.
  • Особенности: Бита сидит в шлице плотно, не требует сильного нажима. Важно: бита PH в шлиц PZ входит, но люфтит, а бита PZ в шлиц PH не входит до конца — это приводит к мгновенному срыву граней.
  • Маркировка: PZ0, PZ1, PZ2, PZ3.

Torx (T) — звездообразный стандарт

Профиль Torx, разработанный компанией Textron, представляет собой шестилучевую звезду. Это самый эффективный профиль для передачи высокого крутящего момента. Благодаря тому, что грани расположены под углом 90 градусов друг к другу (а не под 60, как в крестовых), усилие распределяется равномерно по всей поверхности шлица.

Основное преимущество Torx — отсутствие осевого выталкивания. Вам не нужно давить на шуруповерт, чтобы бита не выскочила. Это критически важно при работе с хрупкими материалами или при закручивании длинных саморезов в твердые породы дерева.

Разновидности Torx

  • Torx (T): Классическая звезда. Маркировка от T1 до T100.
  • Torx Plus (IP): Улучшенная версия с более широкими лучами. Обеспечивает еще больший момент, но требует специальных бит.
  • Security Torx (TR): Звезда с отверстием в центре. Используется в общественных местах для защиты от вандализма.

Сравнительная таблица и практические рекомендации

Для наглядности сведем характеристики в таблицу.

Профиль Угол граней Риск срыва Необходимость нажима Макс. момент
PH (Phillips) ~60° (со скруглением) Высокий Высокая Низкий
PZ (Pozidriv) ~60° (параллельные) Средний Средняя Средний
Torx (T) 90° Минимальный Отсутствует Максимальный

Инженерные нюансы выбора и эксплуатации

Даже зная различия профилей, многие допускают ошибки, которые сокращают срок службы оснастки. Вот ключевые правила:

  1. Точность размера: Бита должна входить в шлиц плотно, без люфта. Если вы чувствуете, что бита «болтается», вы используете не тот размер. Например, PH2 и PZ2 — это разные размеры, а не взаимозаменяемые.
  2. Материал биты: Для PH и PZ достаточно стали S2 (ударопрочная). Для Torx, особенно при работе с высоким моментом, лучше использовать биты из хромомолибденовой стали (CrMo) или с алмазным напылением.
  3. Длина биты: Короткие биты (25 мм) предназначены для прямого монтажа. Длинные (50-150 мм) используются с удлинителями или для труднодоступных мест. Помните: чем длиннее бита, тем больше она скручивается, теряя усилие.
  4. Износ: Как только грани биты начинают «зализываться» или появляется характерный блеск на кромках — немедленно замените ее. Изношенная бита — главная причина срыва шлицов на крепеже.

Заключение

Выбор биты — это не вопрос вкуса, а вопрос инженерии. Если вы работаете с бытовой техникой, ваш выбор — PH. Если вы собираете профессиональную мебель или работаете с саморезами по металлу — только PZ. Если вам нужна максимальная надежность, долговечность и работа с твердыми материалами — Torx не имеет равных. Помните: правильная бита не только экономит время, но и сохраняет крепеж, который не всегда легко заменить.

В строительстве и отделке качество поверхности определяет не только эстетику, но и долговечность финишного покрытия. Шлифовальные круги и шкурки — это не просто расходный материал, а инструмент, от правильного выбора которого зависит адгезия краски, лака или клея. Ключевой параметр, определяющий результат обработки, — зернистость абразива. В этой статье мы разберём, как классифицируется зернистость, чем отличаются стандарты маркировки и как подобрать абразив под конкретную задачу.

Что такое зернистость абразива

Зернистость — это характеристика размера абразивных зёрен, нанесённых на рабочую поверхность шкурки или закреплённых в связке шлифовального круга. Именно она определяет производительность съёма материала и чистоту получаемой поверхности. Чем крупнее зерно, тем агрессивнее обработка и грубее риски; чем мельче — тем выше гладкость, но ниже скорость удаления слоя.

Шлифовальные круги и шкурки: зернистость

Важно понимать: зернистость не равна номеру на упаковке напрямую. Существуют разные системы маркировки, и один и тот же номер в разных стандартах может означать разный размер зерна. Профессионалы всегда сверяются с таблицами соответствия, а не полагаются только на цифру.

Основные системы маркировки зернистости

В мировой практике сложилось несколько стандартов, и путаница между ними — частая причина ошибок. Рассмотрим ключевые.

Стандарт FEPA (P-маркировка)

Европейская система, обозначаемая буквой P (например, P80, P120, P240). Применяется для шкурок на бумажной и тканевой основе, а также для многих шлифовальных кругов. Чем больше число, тем мельче зерно. Диапазон простирается от P12 (сверхгрубый) до P2500 и выше (полировальные).

Шлифовальные круги и шкурки: зернистость

Стандарт CAMI (США)

Американская система использует числа без буквенного префикса (например, 80, 120, 220). Она распространена на рынке США и встречается в импортных материалах. Прямое сравнение с FEPA некорректно: например, зерно P80 и 80 по CAMI имеют разный средний размер.

Стандарт ГОСТ (отечественная маркировка)

В странах постсоветского пространства исторически применялась маркировка по ГОСТ 3647-80, где зернистость обозначалась числами с индексами (например, 25-Н, 40-П, М40). Буквенные индексы указывали на содержание основной фракции. Сегодня эта система постепенно вытесняется FEPA, но старые запасы и часть кругов всё ещё маркируются по ГОСТ.

Микрошлифпорошки и пасты

Для доводки и полировки используют микропорошки с маркировкой М (например, М28, М14, М5) или FEPA-класс P2000–P7000. Здесь зерно измеряется в микрометрах, и разница между соседними номерами критична для финишных операций.

Таблица соответствия и практические диапазоны

Ниже приведено ориентировочное соответствие между системами и область применения. Данные усреднены, так как производители допускают разброс.

  • Очень грубая (P12–P36 / 12–36 CAMI): обдирка, удаление толстого слоя, зачистка сварных швов, грубая правка.
  • Грубая (P40–P60 / 40–60 CAMI): первичное шлифование древесины, снятие старой краски, выравнивание неровностей.
  • Средняя (P80–P120 / 80–120 CAMI): промежуточная обработка, подготовка под грунт, устранение рисок от грубого абразива.
  • Тонкая (P150–P240 / 150–220 CAMI): финишная подготовка под покраску, шлифование между слоями лака.
  • Очень тонкая (P280–P600 / 240–400 CAMI): матирование, подготовка под полировку, снятие ворса.
  • Полировальная (P800–P2500 и выше): доводка, глянцевание, удаление микрорисок.

Запомните правило: нельзя перескакивать более чем через один-два номера зернистости. Если после P80 сразу перейти к P240, вы не уберёте риски от грубого зерна — они проявятся после покраски. Правильная последовательность: P80 → P120 → P180 → P240.

Зернистость шлифовальных кругов: особенности

Для кругов на керамической, бакелитовой или вулканитовой связке зернистость указывается по тем же системам, но добавляются параметры твёрдости и структуры. Крупнозернистые круги (24–60) применяют для обдирки и заточки, среднезернистые (80–120) — для универсальных работ, мелкозернистые (150–320) — для чистового шлифования и доводки. Важно: для мягких материалов берут крупное зерно и мягкую связку, для твёрдых — мелкое зерно и твёрдую связку.

Как выбрать зернистость под задачу

  1. Определите цель: съём материала, выравнивание или финиш. Это задаёт стартовый номер.
  2. Учтите материал: древесина требует более тонкой финишной обработки, чем металл; для ЛКМ важна адгезия, поэтому финиш обычно P180–P240.
  3. Соблюдайте ступенчатость: переходите последовательно, не пропуская номера.
  4. Проверяйте стандарт: убедитесь, что маркировка на упаковке соответствует привычной вам системе (P или CAMI).
  5. Тестируйте на образце: особенно при работе с ценными породами дерева или цветными металлами.

Распространённые ошибки

  • Игнорирование системы маркировки: покупка «80» по CAMI вместо P80 даёт более грубый результат, чем ожидалось.
  • Пропуск ступеней: экономия времени оборачивается дефектами финишного покрытия.
  • Использование изношенного абразива: затупившееся зерно не режет, а трёт, перегревая поверхность.
  • Неверная скорость и давление: даже правильная зернистость не спасёт, если режим обработки подобран неправильно.

Заключение

Зернистость — фундаментальный параметр, определяющий всю технологическую цепочку шлифования. Понимание различий между FEPA, CAMI и ГОСТ, умение читать маркировку и соблюдение последовательности перехода от грубого к тонкому абразиву позволяют получать предсказуемо высокое качество поверхности. Профессиональный подход к выбору шкурки и круга экономит время, материал и нервы, а главное — гарантирует долговечность финишного покрытия.

В современном строительстве и ремонте сложно найти более востребованный крепёж, чем саморез. Этот универсальный элемент соединяет деревянные каркасы, листовой металл, гипсокартонные конструкции и десятки других материалов. Однако за кажущейся простотой скрывается серьёзная инженерная классификация: каждый тип самореза рассчитан на определённые нагрузки, материал основания и условия эксплуатации. Ошибка в выборе крепежа приводит к ослаблению соединений, коррозии, деформации обшивки и, в конечном счёте, к снижению надёжности всей конструкции. В этой статье мы детально разберём саморезы по дереву, металлу и гипсокартону, их конструктивные особенности, стандарты и правила применения.

Общая классификация и ключевые параметры саморезов

Саморез (самонарезающий винт) — это крепёжное изделие, которое формирует резьбу в материале непосредственно при вкручивании, не требуя предварительного нарезания отверстия или использования гайки. Основные параметры, определяющие выбор:

Саморезы: по дереву, металлу и гипсокартону
  • Диаметр и длина — указываются в миллиметрах (например, 3,5×35). Длина измеряется от острия до головки (для потайных — включая головку).
  • Тип головки — потайная, полупотайная, полукруглая, шестигранная (под ключ), цилиндрическая.
  • Шлиц — крестовый Phillips (PH), Pozidriv (PZ), Torx (TX), шестигранный (HEX), квадратный.
  • Тип резьбы — крупная, мелкая, двухзаходная, самонарезающая.
  • Материал и покрытие — углеродистая сталь, нержавеющая сталь (A2, A4), оцинковка, фосфатирование, оксидирование.
  • Класс прочности — для конструкционного крепежа нормируется по ГОСТ Р ИСО 898-1.

Согласно ГОСТ 1144-80, ГОСТ 1145-80 и ГОСТ 1146-80, саморезы классифицируются по форме головки и назначению. Европейские стандарты DIN 7505, DIN 7981, DIN 7982 и DIN 18182 регламентируют размеры и механические характеристики для соответствующих групп крепежа.

Саморезы по дереву

Конструктивные особенности

Саморезы по дереву — наиболее массовая группа крепежа. Их отличительные признаки:

  • Редкая (крупная) резьба с большим шагом — обеспечивает надёжное зацепление в волокнах древесины и мягких древесных материалах (ДСП, МДФ, OSB, фанера).
  • Острый наконечник — часто с насечкой или фрезерными канавками, которые снижают риск раскалывания древесины.
  • Потайная головка с подрезкой (фрезерными лопастями) — позволяет утапливать крепёж заподлицо и аккуратно зенковать отверстие.
  • Шлиц Pozidriv или Torx — обеспечивает высокий крутящий момент без срыва шлица.

Материалы и покрытия

Для внутренних работ применяют оцинкованные саморезы (белый или жёлтый цинк). Для влажных помещений и наружных конструкций используют нержавеющую сталь A2 (AISI 304) или A4 (AISI 316), а также крепёж с покрытием Dacromet, Ruspert или горячим цинкованием. Жёлтое цинкование (Cr3+) обеспечивает лучшую коррозионную стойкость по сравнению с белым, но уступает нержавейке.

Саморезы: по дереву, металлу и гипсокартону

Области применения

  • Сборка деревянных каркасов, обрешётки, стропильных систем.
  • Монтаж фанеры, OSB, ДСП, гипсоволокнистых плит.
  • Крепление плинтусов, наличников, мебельных деталей.
  • Установка террасной доски (специальные саморезы с потайной головкой и антикоррозийным покрытием).

Важно: при креплении твёрдых пород дерева (дуб, лиственница) рекомендуется предварительное сверление направляющего отверстия диаметром 70–80% от диаметра самореза, чтобы избежать растрескивания.

Саморезы по металлу

Конструктивные особенности

Саморезы по металлу предназначены для соединения тонколистовых металлов (до 2–3 мм) и крепления листовых материалов к металлическому каркасу. Их ключевые отличия:

  • Мелкая частая резьба — обеспечивает высокую несущую способность на единицу длины и надёжное зацепление в тонком металле.
  • Острие сверло (self-drilling, тип «сверлоконечные») — с зенкующей кромкой, позволяющей проходить металл без предварительного сверления. Маркируются как self-drilling screws.
  • Острый наконечник (self-tapping) — для металла малой толщины, требует предварительного отверстия.
  • Головки — потайные, полукруглые, шестигранные с шайбой (для кровельных работ).

Классификация по назначению

  1. Кровельные саморезы — с шестигранной головкой и уплотнительной шайбой EPDM/неопрен. Применяются для крепления профнастила, металлочерепицы, сэндвич-панелей. Покрытие — цинк + полимер или нержавеющая сталь.
  2. Саморезы для гипсокартона по металлу — мелкая резьба, острый наконечник, потайная головка с крестообразным шлицем. Используются для крепления ГКЛ к металлическому профилю.
  3. Конструкционные саморезы — с повышенными требованиями к прочности, часто с шестигранной головкой и шайбой.
  4. Саморезы с буром (сверлоконечные) — для соединения металла с металлом без сверления.

Материалы и защита от коррозии

Для наружных работ и влажной среды применяют:

  • Оцинкованная сталь с покрытием Dacromet или Ruspert — высокая коррозионная стойкость (до 1000 часов в соляном тумане).
  • Нержавеющая сталь A2/A4 — для агрессивных сред, приморских зон, бассейнов.
  • Биметаллические саморезы — стальное тело со сверхпрочным покрытием, сочетающее прочность и антикоррозийность.

Технический нюанс: при монтаже кровельных саморезов важно не перетянуть крепёж — деформация EPDM-шайбы приводит к разгерметизации. Оптимальный момент затяжки указывается производителем, обычно 4–6 Н·м.

Саморезы по гипсокартону

Конструктивные особенности

Саморезы для гипсокартона (ГКЛ, ГКЛВ, ГКЛО) — отдельная группа крепежа, регламентированная DIN 18182. Их характеристики:

  • Потайная головка с крестообразным шлицем Phillips (PH2) — обеспечивает точное утапливание без повреждения картона.
  • Острая коническая головка с подсечкой — формирует аккуратное углубление в картоне, не разрывая его.
  • Мелкая резьба — для крепления к металлическому профилю (тип S).
  • Крупная резьба — для крепления к деревянному каркасу (тип W).
  • Двухзаходная резьба — ускоряет вкручивание и снижает риск повреждения ГКЛ.

Типоразмеры и стандарты

Наиболее распространённые размеры:

  • 3,5×25 мм — крепление ГКЛ к металлическому профилю (одинарный слой).
  • 3,5×35 мм — крепление двух слоёв ГКЛ к металлу.
  • 3,9×30–45 мм — крепление к деревянному каркасу.
  • 4,2×70–100 мм — для ГВЛ, ЦСП, толстых плит.

Стандарт DIN 18182-2 устанавливает требования к размерам, а DIN 18182-1 — к механическим свойствам. Для огнестойких конструкций применяют саморезы с покрытием, выдерживающим высокие температуры.

Правила монтажа

  1. Шаг крепления по периметру листа — 150–200 мм, по центру — 250–300 мм.
  2. Головка самореза должна быть утоплена на 1 мм ниже поверхности картона, но не прорывать его.
  3. Отступ от края листа — не менее 10–15 мм.
  4. Стыки листов не должны попадать на саморезы соседних рядов.
  5. Для влажных помещений используют крепёж с антикоррозийным покрытием (фосфатирование, цинк).

Ошибка монтажника: использование саморезов по дереву для крепления ГКЛ к металлопрофилю. Крупная резьба не обеспечивает необходимой несущей способности в тонком металле, что приводит к ослаблению соединения и трещинам по швам.

Сравнительная таблица характеристик

  • По дереву: крупная резьба, острый наконечник, потайная головка с подрезкой, шлиц PZ/TX. Материал — сталь оцинкованная, нержавеющая.
  • По металлу: мелкая резьба, острие-сверло или острый наконечник, головки разные (в т.ч. шестигранные с шайбой). Покрытие — цинк, Dacromet, Ruspert, нержавейка.
  • По гипсокартону: мелкая или крупная резьба, потайная головка с подсечкой, шлиц PH2. Материал — фосфатированная или оцинкованная сталь.

Рекомендации по выбору и монтажу

  • Учитывайте материал основания — тип резьбы и наконечника должен соответствовать материалу (дерево, металл, ГКЛ).
  • Проверяйте покрытие — для улицы и влажных зон только нержавейка или высококачественные покрытия (Dacromet, Ruspert).
  • Используйте правильный шлиц — Torx и Pozidriv снижают риск срыва и повышают производительность.
  • Соблюдайте момент затяжки — перетяжка деформирует материал и снижает надёжность соединения.
  • Применяйте предварительное сверление — для твёрдых пород дерева и толстого металла.
  • Не смешивайте типы крепежа — это приводит к неравномерному распределению нагрузок.

Заключение

Саморезы — это не просто «винтики», а инженерный крепёж с чётко определёнными характеристиками и областью применения. Саморезы по дереву обеспечивают надёжное соединение в мягких материалах за счёт крупной резьбы; саморезы по металлу работают в тонколистовых конструкциях благодаря мелкой резьбе и сверлоконечному острию; саморезы по гипсокартону оптимизированы для аккуратного монтажа листовых обшивок. Правильный выбор крепежа с учётом материала, нагрузок и условий эксплуатации — залог долговечности и безопасности любой строительной конструкции. Пренебрежение этими правилами неизбежно приводит к дефектам, которые проявляются уже в первые месяцы эксплуатации.

Надежность крепления в строительстве и ремонте на 90% зависит не от веса подвешиваемого предмета, а от правильного подбора крепежного элемента под основание. Ошибка в выборе дюбеля или анкера может привести к деформации фасада, обрушению полок и даже травмам. В этой статье мы разберем физику работы крепежа, типы оснований и дадим четкие рекомендации по подбору.

Физика крепления: как работает дюбель в разных средах

Любой крепеж работает за счет трения и распирающего усилия. При закручивании шурупа или винта дюбель расширяется, прижимаясь к стенкам отверстия. Однако прочность сцепления напрямую зависит от плотности и структуры материала. В твердых материалах (бетон, кирпич) основную нагрузку несет сам дюбель, расклиниваясь в теле стены. В мягких (газобетон, гипсокартон) — площадь контакта и специальные конструктивные элементы (лопасти, винтовая нарезка).

Дюбели и анкеры: подбор под материал стены

Ключевое правило: чем меньше плотность материала, тем больше должна быть площадь контакта крепежа со стеной. Именно поэтому универсальные дюбели часто проигрывают специализированным решениям.

Классификация оснований и требования к крепежу

1. Бетон (тяжелый, плотный)

Бетон — идеальное основание. Он не крошится при сверлении и обеспечивает максимальное распирающее усилие. Для полноценного монтажа подходят:

  • Распорные анкеры (клиновые, с гайкой) — для тяжелых конструкций (кондиционеры, ворота, станки).
  • Дюбель-гвозди — для быстрого крепежа профилей и легких кронштейнов.
  • Химические анкеры — для краевых зон, где нельзя создавать распирающее напряжение, или для пустотного бетона.

Совет: В бетоне не используйте дюбели с длинными распорными зонами для гипсокартона — они не раскроются полностью и будут проворачиваться.

Дюбели и анкеры: подбор под материал стены

2. Полнотелый кирпич (керамический, силикатный)

Материал прочный, но хрупкий. При сверлении без режима «без удара» кирпич может треснуть. Для надежного крепления подходят:

  • Универсальные дюбели с распорными усиками — хорошо работают в полнотелом кирпиче.
  • Винтовые анкеры — обеспечивают высокую несущую способность.
  • Анкеры с пластиковой гильзой — равномерно распределяют нагрузку.

Важно: не используйте ударный режим при сверлении силикатного кирпича — он склонен к растрескиванию по шву.

3. Пустотелый кирпич, керамзитобетон, газобетон

Самые сложные основания из-за наличия пустот и низкой плотности. Обычный дюбель здесь просто провалится или провернется. Решения:

  • Дюбели для пустотелых материалов (с увеличенной зоной распора, «бабочка», «зонтик»).
  • Химические анкеры с сетчатыми гильзами — инжектируемый состав заполняет пустоты и создает монолит.
  • Анкеры с винтовой нарезкой по всей длине (например, для газобетона) — вкручиваются как саморез в мягкий материал.

Критично: Для газобетона запрещены обычные распорные анкеры — они крошат блок изнутри. Используйте только специализированные крепежи с маркировкой «для газобетона».

4. Гипсокартон и гипсоволокно

Листы не несут нагрузки. Крепеж должен передавать усилие на металлический профиль или использовать большую площадь листа:

  • Дюбель-бабочка — для листов ГКЛ (до 10–15 кг на точку).
  • Дюбель-зонтик (Driva) — для ГКЛВ и ГВЛ, выдерживает до 25 кг.
  • Анкер-подвес — если за листом есть пустота, но нужно закрепить тяжелый предмет (телевизор).

Если вес превышает 30 кг, крепление должно проходить сквозь гипсокартон в несущую стену или профиль.

5. Натяжные потолки и тонкие перегородки

Здесь применяются закладные элементы или анкеры с дистанционной шайбой. Для натяжных потолков часто используют пластиковые дюбели с упорным бортиком, чтобы не повредить полотно.

Сравнительная таблица: что выбрать под материал

  • Бетон: клиновой анкер, химический анкер, дюбель-гвоздь.
  • Полнотелый кирпич: универсальный дюбель, винтовой анкер.
  • Пустотелый кирпич/газобетон: дюбель для пустотелых, химический анкер с сеткой, винтовой дюбель.
  • Гипсокартон: бабочка, зонтик, анкер-подвес (для тяжелых).
  • Дерево: шурупы по дереву, глухари (без дюбеля).

Инженерные нюансы, которые часто игнорируют

  1. Глубина анкеровки. Для бетона — не менее 6–8 диаметров винта. Для газобетона — вся длина дюбеля плюс 10 мм запаса.
  2. Диаметр сверла. Должен точно соответствовать диаметру дюбеля (обычно указан на упаковке). Отклонение в 0,5 мм снижает несущую способность на 30%.
  3. Очистка отверстия. Пыль в лунке работает как смазка — дюбель не заклинится. Всегда продувайте или пылесосьте отверстие.
  4. Температурные деформации. Для фасадов используйте крепеж с терморазрывом или нейлоновые дюбели (они гасят линейное расширение).
  5. Краевые зоны. Ближе 100 мм от края стены распорные анкеры запрещены — только химические.

Распространенные ошибки

  • Использование пластикового дюбеля для тяжелой полки в газобетоне — вырыв при нагрузке.
  • Забивание дюбель-гвоздя в пустотелый кирпич без контроля — провал внутрь стены.
  • Применение анкера-бабочки для телевизора на гипсокартоне без закладной — отрыв при повороте кронштейна.
  • Сверление бетона в режиме долбежа — разрушение кромки и снижение трения.

Заключение

Подбор дюбеля или анкера — это не поиск «самого мощного» крепежа, а точное соответствие физико-механическим свойствам стены. Всегда уточняйте материал основания (простукиванием, сверлением пробного отверстия), учитывайте вес и динамику нагрузки, и не пренебрегайте специализированными решениями для газобетона и гипсокартона. Только в этом случае крепление будет надежным на десятилетия.

Сверление отверстий в бетоне и кирпиче под установку подрозетников — одна из самых распространённых операций при электромонтажных работах. От правильного выбора инструмента и оснастки напрямую зависит не только скорость выполнения задачи, но и качество посадочного места, а также сохранность самой стены. В этой статье мы детально разберём, какие коронки применяются для этих целей, чем они отличаются друг от друга и как выбрать оптимальный вариант для конкретных условий.

Что такое коронка по бетону и кирпичу

Коронка (или бита-коронка) представляет собой цилиндрическую насадку с режущими зубьями или алмазным напылением на торце. Она устанавливается в патрон перфоратора, дрели или шуруповёрта и позволяет высверливать отверстия большого диаметра — как правило, от 60 до 120 мм, что соответствует стандартным размерам подрозетников.

Коронки по бетону и кирпичу под розетки

Главное отличие коронки от обычного сверла — возможность формировать отверстие по кольцу, а не по всей площади. Это существенно снижает нагрузку на инструмент и позволяет работать с твердыми материалами, такими как бетон, железобетон и полнотелый кирпич.

Виды коронок по бетону и кирпичу

1. Алмазные коронки

Это наиболее универсальный и производительный тип оснастки. Режущая кромка таких коронок покрыта алмазным напылением или оснащена сегментами с алмазными вставками.

  • Преимущества: высокая скорость сверления, аккуратные края отверстия, возможность работы с железобетоном, долгий срок службы при правильной эксплуатации.
  • Недостатки: высокая стоимость, необходимость водяного охлаждения (для некоторых моделей), чувствительность к перегреву.
  • Особенности: алмазные коронки требуют работы на низких оборотах с обязательным охлаждением. При сухом сверлении используются специальные сегментированные модели.

2. Твердосплавные коронки (победитовые)

Оснащены зубьями из твёрдого сплава (победита). Это классический вариант для работы с кирпичом, пеноблоком, газобетоном и бетоном средней плотности.

Коронки по бетону и кирпичу под розетки
  • Преимущества: доступная цена, возможность работы в ударном режиме, устойчивость к высоким температурам.
  • Недостатки: быстрее изнашиваются при работе с железобетоном, могут «рвать» края отверстия при неправильной подаче.
  • Особенности: требуют применения перфоратора с режимом сверления с ударом. Не рекомендуется использовать на высоких оборотах без перерывов.

3. Биметаллические коронки

Изготавливаются из быстрорежущей стали с зубьями, что делает их пригодными для работы с деревом, гипсокартоном и мягкими материалами. Для бетона и кирпича они не предназначены — быстро выходят из строя.

4. Коронки с напайками из карбида вольфрама

Промежуточный вариант между алмазными и твердосплавными. Показывают хорошие результаты при сверлении кирпича и лёгкого бетона, но уступают алмазным по ресурсу.

Критерии выбора коронки

При выборе коронки для установки подрозетников следует учитывать несколько ключевых факторов:

  1. Материал стены. Для железобетона — только алмазные коронки. Для кирпича и пеноблока — твердосплавные или алмазные. Для гипсокартона — биметаллические.
  2. Диаметр. Стандартный подрозетник имеет диаметр 68 мм, однако для некоторых моделей (например, скрытых лючков или блоков) может потребоваться 80 или 100 мм.
  3. Тип хвостовика. Для перфоратора — SDS Plus или SDS Max, для дрели — цилиндрический или шестигранный.
  4. Глубина сверления. Стандартная глубина подрозетника — 40–45 мм, но коронка должна обеспечивать запас для заглубления.
  5. Способ охлаждения. Для алмазных коронок часто требуется подача воды, что не всегда удобно в условиях готового ремонта.

Технология сверления отверстий под розетки

Подготовительный этап

Перед началом работ необходимо:

  • разметить места установки подрозетников с учётом горизонтального и вертикального уровней;
  • проверить отсутствие скрытой проводки и арматуры в стене с помощью металлодетектора;
  • подготовить инструмент: перфоратор, коронку, пылесос для отвода пыли или систему водяного охлаждения;
  • обеспечить средства индивидуальной защиты — очки, респиратор, перчатки.

Процесс сверления

  1. Установите коронку в патрон перфоратора и проверьте её центровку.
  2. Начните сверление на низких оборотах без удара, чтобы коронка «зацепилась» за поверхность.
  3. Для твердосплавных коронок включите режим сверления с ударом. Для алмазных — работайте без удара с охлаждением.
  4. Периодически извлекайте коронку для удаления шлама и охлаждения.
  5. После достижения нужной глубины извлеките коронку и удалите остатки материала из отверстия.

Особенности работы с разными материалами

Бетон. Требует применения алмазных коронок или качественных твердосплавных с ударным режимом. При наличии арматуры необходимо использовать специальные коронки с алмазными сегментами, способными резать металл.

Кирпич. Оптимальны твердосплавные коронки. При работе с пустотелым кирпичом возможны сколы, поэтому рекомендуется снижать усилие подачи.

Пеноблок и газобетон. Достаточно обычной дрели с твердосплавной коронкой без удара.

Типичные ошибки и рекомендации

  • Использование высоких оборотов без охлаждения. Приводит к перегреву и выходу коронки из строя.
  • Работа без защитных очков. Пыль и осколки могут травмировать глаза.
  • Отсутствие проверки на скрытые коммуникации. Риск повреждения проводки и труб.
  • Неправильный выбор диаметра. Слишком большое отверстие приведёт к плохой фиксации подрозетника.
  • Игнорирование центрирующего сверла. Без него коронка может «уйти» в сторону.

Заключение

Выбор коронки по бетону и кирпичу под розетки — задача, требующая учёта материала стены, объёма работ и доступного инструмента. Алмазные коронки обеспечивают максимальную производительность и качество, но требуют более внимательного отношения к охлаждению. Твердосплавные — универсальное и доступное решение для большинства бытовых задач. Соблюдение технологии сверления и мер безопасности позволит выполнить установку подрозетников быстро, аккуратно и без повреждений стен.

Выбор правильного полотна для электролобзика — это не второстепенная деталь, а ключевой фактор, определяющий скорость работы, чистоту реза и долговечность самого инструмента. В профессиональной среде бытует мнение, что лобзик — инструмент «второго сорта» после торцовки или циркулярки, однако при грамотном подборе оснастки он способен выполнять операции, недоступные другим пилам: фигурный рез, внутренние вырезы, работу с криволинейными контурами. В этой статье мы детально разберём классификацию пилок для дерева и металла, их конструктивные особенности, маркировку и критерии выбора под конкретные задачи.

Общая классификация пилок для электролобзика

Все полотна для лобзиков стандартизированы по системе, предложенной компанией Bosch ещё в 1970-х годах и сегодня принятой большинством производителей как де-факто отраслевой стандарт. Маркировка включает буквенные и цифровые обозначения, где буква указывает на тип хвостовика и материал, а цифры — на геометрию зуба и область применения.

Пилки для лобзика по дереву и металлу

Типы хвостовиков

  • T-образный хвостовик (T-shank) — наиболее распространённый стандарт для современных профессиональных лобзиков. Обеспечивает быстросменную установку без инструмента, максимальную жёсткость крепления и минимальный люфт. Применяется в инструментах Bosch, Makita, DeWalt, Metabo.
  • U-образный хвостовик (U-shank) — устаревший, но всё ещё встречающийся стандарт, характерный для бюджетных и старых моделей лобзиков. Крепление осуществляется винтом, требует больше времени на замену и уступает T-образному по точности.
  • Универсальные хвостовики — некоторые производители выпускают полотна с двойной перфорацией, совместимые с обоими типами крепления.

Материал режущей кромки

Ресурс и производительность пилки напрямую зависят от материала, из которого изготовлена её рабочая часть:

  • HCS (High Carbon Steel) — высокоуглеродистая инструментальная сталь. Оптимальна для мягких материалов: древесины, ДСП, МДФ, фанеры, пластиков. Не предназначена для металла и твёрдых абразивных материалов.
  • HSS (High Speed Steel) — быстрорежущая сталь. Применяется для резки металлов малой и средней твёрдости, а также для композитных материалов.
  • HM (Hard Material / твердосплав) — полотна с твердосплавными напайками. Используются для высокоабразивных материалов: керамической плитки, стеклопластика, армированного пластика, газобетона.
  • Bi-Metal (биметалл) — композит из HSS-зубьев, приваренных к гибкой основе из пружинной стали. Сочетает износостойкость быстрореза с устойчивостью к излому. Универсальное решение для металла, дерева с гвоздями, труб.

Пилки по дереву: конструкция и выбор

Деревообработка — основная сфера применения электролобзика, поэтому ассортимент полотен по дереву наиболее широк. Ключевые параметры выбора — это шаг зуба (TPI), форма заточки и направление реза.

Шаг зуба и чистота реза

Параметр TPI (Teeth Per Inch — количество зубьев на дюйм) определяет компромисс между скоростью и чистотой реза:

Пилки для лобзика по дереву и металлу
  • Крупный зуб (6–10 TPI) — быстрый прямолинейный рез мягкой древесины большой толщины. Оставляет грубый край, требует последующей шлифовки.
  • Средний зуб (10–14 TPI) — универсальный диапазон для большинства столярных работ, чистовой рез ДСП и фанеры.
  • Мелкий зуб (14–20 TPI) — чистый рез без сколов, работа с ламинированными плитами, тонкими материалами, криволинейными контурами.

Форма заточки зубьев

Геометрия заточки определяет направление реза и качество кромки:

  1. Side set (разведённый зуб) — зубья отогнуты попеременно в стороны. Обеспечивают быстрый рез с широким пропилом, применяются для черновых работ.
  2. Wavy set (волнистая разводка) — зубья разведены волнообразно, что даёт чистый рез по обеим сторонам заготовки. Оптимально для ламината и шпона.
  3. Ground & taper (шлифованный конусный зуб) — зубья без разводки, заточенные в конус. Дают исключительно чистый рез, но склонны к нагреву и требуют снижения подачи.
  4. Reverse tooth (обратный зуб) — нижние зубья направлены вверх, что предотвращает сколы на лицевой стороне детали. Незаменимы при работе с меламином и ламинированными плитами.

Популярные артикулы для дерева

  • Bosch T101B — HCS, 10 TPI, чистый рез в дереве до 50 мм. Классика для столярных работ.
  • Bosch T101BR — HCS, 10 TPI, обратный зуб. Для ламинированных плит и мебельного производства.
  • Bosch T144D — HCS, 6 TPI, быстрый рез мягкой древесины до 100 мм.
  • Bosch T308B — Bi-Metal, 12 TPI, для дерева с гвоздями и комбинированных материалов.

Пилки по металлу: особенности и критерии подбора

Резка металла электролобзиком предъявляет повышенные требования к полотну: высокие температуры в зоне реза, ударные нагрузки, необходимость точного контроля подачи. Здесь доминируют биметаллические и HSS-полотна с мелким зубом.

Шаг зуба для металла

Правило выбора TPI для металла жёсткое: в работе должно одновременно участвовать не менее трёх зубьев. Это предотвращает выламывание вершин и заклинивание полотна.

  • Тонкий металл (1–3 мм) — 24–36 TPI. Листовое железо, профильные трубы, кровельная сталь.
  • Средний металл (3–8 мм) — 14–24 TPI. Уголок, швеллер, алюминиевый профиль.
  • Толстый металл (8–15 мм) — 10–14 TPI. Массивные заготовки, стальные пластины.

Материал и стойкость

Для профессиональной работы с металлом применяются исключительно биметаллические полотна. Они выдерживают нагрев до 600 °C без потери твёрдости зубьев и обладают гибкой основой, компенсирующей вибрации. Чисто HSS-полотна дешевле, но менее долговечны и склонны к хрупкому разрушению при малейшем перекосе.

При резке металла критично использовать СОЖ (смазочно-охлаждающую жидкость) или хотя бы периодическое смачивание зоны реза маслом — это увеличивает ресурс полотна в 2–3 раза.

Популярные артикулы для металла

  • Bosch T118A — Bi-Metal, 21 TPI, для металла 1–3 мм, труб и профилей.
  • Bosch T118B — Bi-Metal, 14 TPI, для металла 3–6 мм.
  • Bosch T118EF — Bi-Metal, 18 TPI, шлифованный зуб для чистого реза нержавейки и алюминия.
  • Bosch T123X — Bi-Metal, 24 TPI, для тонкого листа и профиля.

Универсальные и специальные полотна

Отдельную категорию составляют полотна, рассчитанные на смешанные материалы:

  • Bosch T234X — Bi-Metal, 24 TPI, прогрессивный зуб. Работает по дереву, металлу, пластику — идеальный выбор для монтажных работ.
  • Bosch T150RIFF — HM, твердосплав, для газобетона, кирпича, керамики.
  • Bosch T313AW — HM, для мягкой плитки и стеклопластика.
  • Bosch T101AOF — HCS, для чистого реза акрила, ПВХ, оргстекла.

Практические рекомендации по эксплуатации

  1. Скорость маятника. Для металла маятниковый ход отключают полностью (позиция 0). Для дерева — 2–3, для криволинейного реза — 1.
  2. Обороты. Мелкий зуб требует высоких оборотов, крупный — низких. При резке металла снижайте обороты для контроля температуры.
  3. Подача. Не давите на инструмент — избыточное усилие ведёт к перегреву, уводу полотна от линии реза и поломке хвостовика.
  4. Замена. Меняйте полотно при первых признаках затупления: потемнение зубьев, увод в сторону, характерный визг. Затупленная пилка перегружает двигатель и редуктор.
  5. Хранение. Полотна храните в заводской упаковке или кейсе — контакт зубьев друг с другом приводит к микросколам.

Заключение

Правильно подобранная пилка — это разница между аккуратным профессиональным резом и испорченной заготовкой. Для дерева ориентируйтесь на HCS-полотна с обратным зубом при работе с ламинатом и крупным зубом для черновых операций. Для металла безальтернативны биметаллические полотна с шагом, обеспечивающим участие минимум трёх зубьев в резе. Универсальные Bi-Metal-пилки с прогрессивным зубом закрывают 80 % монтажных задач. И помните: экономия на оснастке всегда оборачивается перерасходом времени, материала и ресурса самого инструмента.

Перфоратор — это не просто инструмент для сверления бетона, а полноценная ударно-вращательная система, эффективность которой на 50% зависит от самого электроинструмента и на 50% — от правильно подобранной оснастки. В отличие от обычной дрели, где используется гладкий цилиндрический хвостовик, перфоратор работает с системой SDS, которая передаёт осевые удары непосредственно на бур или зубило. В этой статье мы детально разберём типы хвостовиков, виды буров, зубил и пик, а также критерии их выбора для профессиональных и бытовых задач.

Системы крепления оснастки: SDS-plus, SDS-max, SDS-top и SDS-quick

Первое, с чем нужно определиться при покупке оснастки, — это тип хвостовика. Он должен соответствовать патрону вашего перфоратора. Существует четыре основных стандарта:

Оснастка для перфоратора: буры, зубила, пики
  • SDS-plus — самый распространённый тип для лёгких и средних перфораторов (до 4–5 Дж энергии удара). Диаметр хвостовика — 10 мм, глубина посадки — 40 мм. Благодаря четырём открытым канавкам обеспечивается быстрая замена оснастки и свободный ход для отвода пыли. Применяется для сверления отверстий диаметром до 26–30 мм и лёгких зубильных работ.
  • SDS-max — стандарт для тяжёлых перфораторов (от 5 до 20+ Дж). Диаметр хвостовика — 18 мм. Используется для бурения отверстий диаметром до 80–100 мм (с коронками) и серьёзных демонтажных работ. Имеет три открытые канавки и одну закрытую.
  • SDS-top — промежуточный стандарт (диаметр 14 мм), встречается редко, в основном у профессиональных перфораторов некоторых брендов (например, Bosch). Позволяет передавать больше энергии, чем SDS-plus, но не требует массивного патрона SDS-max.
  • SDS-quick — разновидность SDS-plus с изменённой геометрией канавок для быстрой смены оснастки без поворота на 90°, используется в основном в шуруповёртах с ударным режимом и лёгких перфораторах.

Важно: никогда не пытайтесь установить оснастку SDS-max в патрон SDS-plus или наоборот — это приведёт к поломке патрона и травме. Переходники существуют, но они снижают КПД удара и не рекомендуются для постоянной работы.

Буры для перфоратора: классификация и назначение

Бур — основной рабочий элемент для сверления отверстий в бетоне, кирпиче, камне и других минеральных материалах. Конструктивно бур состоит из хвостовика, спиральной канавки для отвода пыли и режущей головки с твёрдосплавной пластиной (победитовой или из карбида вольфрама).

Типы буров по назначению

  • Стандартные спиральные буры — универсальное решение для бетона средней прочности (М200–М400), кирпича и природного камня. Имеют одну или две спирали. Двухспиральные (с двумя канавками) обеспечивают лучший отвод пыли и используются для вертикального сверления потолков и стен.
  • Буры с крестообразной головкой (4 резца) — применяются для сверления армированного бетона и особо твёрдых материалов. Крестообразная заточка снижает риск заклинивания при попадании на арматуру и уменьшает вибрацию.
  • Буры с центрирующим остриём — имеют выступающий центральный шип, который не даёт буру «уходить» с разметки при начале сверления. Идеальны для гладких поверхностей и плитки.
  • Буры для сквозных отверстий — удлинённые (от 400 до 1000 мм), используются для прохода через толстые стены. Часто имеют уменьшенную спираль для снижения трения.
  • Коронки (биты) для перфоратора — не являются бурами в классическом смысле, но относятся к оснастке для сверления. Применяются для отверстий большого диаметра (под розетки, подрозетники, вентиляцию). Бывают биметаллические (для дерева и гипсокартона) и твердосплавные (для бетона и кирпича).

Критерии выбора бура

  1. Диаметр — должен соответствовать диаметру дюбеля или анкера. Стандартный ряд: 4, 5, 6, 8, 10, 12, 14, 16, 18, 20, 22, 24, 26, 28, 30 мм. Для SDS-plus максимальный диаметр обычно не превышает 30 мм.
  2. Длина — рабочая длина (без хвостовика) и общая длина. Для сквозных отверстий выбирайте бур длиннее стены на 50–100 мм.
  3. Качество твердосплавной пластины — дешёвые буры быстро тупятся и требуют замены. Профессиональные серии (Bosch, Makita, DeWalt, Hilti) служат в 3–5 раз дольше.
  4. Геометрия спирали — для вертикального сверления вверх выбирайте бур с увеличенным шагом спирали для лучшего удаления пыли.

Зубила для перфоратора: виды и применение

Зубила используются для демонтажных работ, скалывания плитки, кирпичной кладки, бетонных наплывов и т.д. Они работают только в режиме удара (без вращения). По форме и назначению выделяют несколько типов:

Оснастка для перфоратора: буры, зубила, пики
  • Плоское зубило (лопатка) — самое универсальное. Ширина режущей кромки — от 20 до 40 мм. Применяется для снятия плитки, удаления старой штукатурки, разрушения кирпичной кладки, подрезки бетона. Для SDS-plus обычно ширина 20–25 мм, для SDS-max — до 40–50 мм.
  • Зубило-пика (конусное) — имеет заострённый наконечник. Используется для раскалывания бетона, камня, разрушения твёрдых оснований, пробивки отверстий в стене. Эффективно для точечного разрушения.
  • Широкое зубило (скребок) — ширина от 50 до 100 мм. Применяется для удаления больших площадей покрытий: керамической плитки, линолеума, паркета, старой краски. Часто используется с перфораторами SDS-max.
  • Зубило-канал (желобчатое) — имеет вогнутую режущую кромку. Используется для прокладки кабельных каналов в бетоне и кирпиче, а также для выборки штроб.
  • Зубило для плитки (узкое, с закруглённой кромкой) — специально для аккуратного снятия керамической плитки без повреждения основания.

Важно: при работе с зубилами перфоратор должен быть переключён в режим «удар без вращения». Некоторые модели требуют фиксации зубила в определённом положении — для этого на хвостовике есть специальные пазы, а в патроне — фиксатор.

Пики для перфоратора: особенности и сферы применения

Пика — это разновидность зубила с конической заострённой рабочей частью. Она занимает особое место в оснастке, так как предназначена для наиболее тяжёлых и точных разрушающих операций. Основные характеристики:

  • Угол заточки — обычно 30–40°. Более острые пики (20–25°) используются для мягких материалов (кирпич, гипс), более тупые (45–60°) — для бетона высокой марки.
  • Длина — от 150 до 600 мм. Короткие пики (150–250 мм) — для точных работ и демонтажа в стеснённых условиях. Длинные (400–600 мм) — для разрушения больших объёмов бетона и камня.
  • Диаметр хвостовика — соответствует системе (SDS-plus, SDS-max). Для SDS-max пики часто имеют дополнительное утолщение для повышения прочности.

Пики применяются для:

  1. Разрушения бетонных конструкций, фундаментов, стен.
  2. Раскалывания природного камня и крупных валунов.
  3. Пробивки отверстий в кирпичной кладке под коммуникации.
  4. Удаления особо прочных наплывов бетона и цементного раствора.
  5. Демонтажа кирпичной кладки с сохранением целостности кирпича (при аккуратной работе).

Материалы и покрытия: на что обращать внимание

Долговечность оснастки зависит от качества стали и типа покрытия. Основные материалы:

  • Хвостовик — легированная сталь (хром-ванадий, хром-молибден). Должен быть закалён до высокой твёрдости, но не хрупким.
  • Режущая кромка — твердосплавная пластина (WC-Co). Чем выше содержание кобальта, тем выше ударная вязкость, но ниже твёрдость. Для бетона оптимально 6–10% Co.
  • Покрытия — никелевое, хромовое или алмазное напыление снижает трение и отвод тепла. Буры с покрытием служат на 20–30% дольше.

Правила эксплуатации и типичные ошибки

  1. Не перегревайте бур. При сверлении без перерывов твердосплавная пластина теряет твёрдость. Делайте паузы каждые 30–60 секунд.
  2. Используйте правильный режим. Для буров — удар + вращение. Для зубил и пик — только удар. Включение вращения с зубилом приведёт к поломке патрона.
  3. Не давите слишком сильно. Перфоратор сам создаёт осевое усилие. Избыточное давление ускоряет износ и может сломать хвостовик.
  4. Следите за состоянием хвостовика. Забоины и износ канавок приводят к люфту и потере энергии удара. При появлении люфта замените оснастку.
  5. Очищайте патрон. Пыль и бетонная крошка внутри патрона — главная причина заклинивания оснастки.
  6. Не используйте оснастку не по назначению. Бур для дерева с SDS-хвостовиком не предназначен для бетона, и наоборот.

Заключение

Оснастка для перфоратора — это не расходный материал «на сдачу», а ключевой фактор производительности и безопасности. Правильный выбор системы SDS, типа бура, зубила или пики под конкретную задачу позволяет сократить время работ в 2–3 раза и избежать повреждения инструмента. Для профессионального использования рекомендуется приобретать оснастку проверенных брендов с гарантией на твердосплавные элементы, а для бытовых задач достаточно качественных бюджетных аналогов. Помните: скупой платит дважды, а в случае с перфоратором — ещё и рискует здоровьем.

Резка бетона и керамической плитки — одна из самых востребованных операций на строительной площадке и в отделочных работах. От правильного выбора алмазного диска напрямую зависит не только скорость выполнения задачи, но и качество кромки, ресурс инструмента и, что критически важно, безопасность оператора. В этой статье мы разберём, чем отличаются алмазные диски по бетону и плитке, какие параметры являются определяющими и как не ошибиться при покупке.

Конструкция алмазного диска: что внутри

Алмазный диск представляет собой стальной корпус, на котором закреплён режущий слой — сегменты или сплошная кромка, содержащая синтетические алмазы, связанные металлической матрицей. Именно матрица удерживает алмазные зёрна и определяет их «работу»: по мере износа связки обнажаются новые кристаллы, что обеспечивает самозатачивание инструмента.

Алмазные диски по бетону и плитке: виды

Ключевые параметры, влияющие на поведение диска:

  • Твёрдость связки — мягкая связка быстрее изнашивается и обнажает алмазы (для твёрдых материалов), твёрдая связка дольше держит зерно (для мягких абразивных материалов).
  • Концентрация алмазов — чем выше, тем больше ресурс, но и цена.
  • Размер и качество алмазного зерна — крупное зерно даёт высокую скорость реза, мелкое — чистоту кромки.
  • Геометрия режущей кромки — сегментная, сплошная или турбо.

Классификация дисков по типу режущей кромки

Сегментные диски

Режущая кромка разделена на отдельные сегменты с прорезями (шлицами). Шлицы выполняют две функции: отводят воздух и продукты резания, а также обеспечивают охлаждение кромки. Такие диски применяются для сухой резки и показывают высокую производительность на бетоне, железобетоне, кирпиче, блоках. Прорези снижают риск перегрева и «засаливания» кромки.

Разновидность — сегментные диски с защитными вставками (так называемые «сантехнические» или диски с подрезкой), предназначенные для работы на высоких оборотах с минимальным риском для оператора.

Алмазные диски по бетону и плитке: виды

Сплошные (непрерывные) диски

Кромка выполнена в виде непрерывного алмазного слоя. Такие диски дают чистый рез без сколов, поэтому их основная сфера — керамическая плитка, керамогранит, керамика, мрамор, гранит, стекло. Сплошная кромка требует обязательного водяного охлаждения либо работы на пониженных оборотах, иначе возможен перегрев и деформация корпуса.

Турбо-диски

Компромиссный вариант: кромка имеет волнообразную или зубчатую форму с небольшими прорезями. Турбо-диски сочетают скорость сегментных и чистоту сплошных, применяются для универсальных работ — бетон, плитка, кирпич. Часто используются для «мокрой» и «сухой» резки.

Классификация по материалу и назначению

Диски по бетону

Бетон — абразивный и неоднородный материал, часто с арматурой. Для него применяют сегментные диски с мягкой или средней связкой и крупным алмазным зерном. Для железобетона используют диски с усиленным корпусом и повышенной концентрацией алмазов, способные резать стальную арматуру без критического износа.

  • Свежий (незрелый) бетон — требуются диски с особо мягкой связкой и защитой от засаливания.
  • Армированный бетон — сегментные диски с усиленными сегментами и увеличенной высотой режущего слоя.
  • Тяжёлый бетон высокой прочности — диски с твёрдой связкой и мелким зерном для чистого реза.

Диски по плитке и керамограниту

Плитка — материал хрупкий и твёрдый (особенно керамогранит). Здесь критичны минимальный скол и точность реза. Применяются сплошные или турбо-диски с мелким алмазным зерном и твёрдой связкой. Для крупноформатного керамогранита используют диски с тонким корпусом и высокой концентрацией мелких алмазов.

  • Глазурованная плитка — сплошной диск, обязательное водяное охлаждение.
  • Керамогранит — сплошной или турбо-диск с мелким зерном, повышенная жёсткость корпуса.
  • Мозаика и стекло — специальные диски с очень мелким зерном и минимальной толщиной кромки.

Способ охлаждения: «сухой» и «мокрый» рез

Это один из главных критериев выбора. Диски для мокрой резки рассчитаны на постоянный подвод воды: она отводит тепло и вымывает шлам. Диски для сухой резки имеют термостойкую связку и конструкцию, обеспечивающую охлаждение воздухом (шлицы, насечки).

Важно: использовать «сухой» диск с водой можно (если производитель допускает), а вот «мокрый» диск без охлаждения быстро выйдет из строя из-за перегрева и потери геометрии.

Технические параметры, на которые нужно смотреть

  1. Диаметр — должен соответствовать инструменту (115, 125, 180, 230, 300, 350 мм и более).
  2. Посадочное отверстие — стандарт 22,2 мм; для крупных станков — 25,4 мм и более. Иногда требуются переходные кольца.
  3. Максимальные обороты — обязательно сверяйте с оборотами инструмента. Превышение недопустимо и опасно.
  4. Толщина корпуса и высота сегмента — влияют на жёсткость и ресурс.
  5. Форма кромки — сегмент, сплошная, турбо.
  6. Назначение по материалу — маркировка производителя (бетон, железобетон, плитка, универсальный).

Типичные ошибки при выборе и эксплуатации

  • Использование диска по плитке для бетона — мгновенный перегрев и потеря алмазного слоя.
  • Работа «сухим» диском по бетону без перерывов на охлаждение.
  • Применение диска с превышением допустимых оборотов.
  • Отсутствие водяного охлаждения для сплошных дисков.
  • Игнорирование направления вращения и требований по подаче.

Практические рекомендации

Для профессионального подрядчика оптимально иметь набор из трёх типов дисков: сегментный по бетону и железобетону, сплошной по плитке и керамограниту, турбо-универсальный для смешанных задач. При выборе ориентируйтесь не только на цену, но и на репутацию производителя: качество алмазного зерна и стабильность матрицы определяют реальный ресурс, который в итоге окупает разницу в стоимости.

Помните: алмазный диск — это расходный инструмент, но его правильный подбор под конкретный материал и режим работы способен снизить себестоимость реза в разы и обеспечить безопасность на объекте.