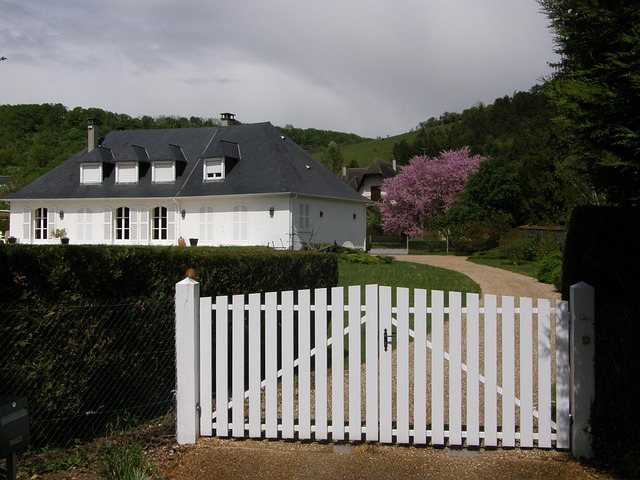
Металлические распашные ворота с калиткой из профильной трубы остаются одним из самых востребованных решений для частного домостроения, промышленных объектов и территорий с интенсивным транспортным потоком. Конструкция из профильной трубы сочетает высокую несущую способность, технологичность изготовления и доступную стоимость материалов. Ниже рассмотрены ключевые аспекты проектирования, расчёта и монтажа таких конструкций с точки зрения практикующего инженера.
Преимущества и область применения профильной трубы
Профильная труба (чаще всего квадратного или прямоугольного сечения) является оптимальным материалом для силового каркаса створок и калитки по ряду причин:
- Высокий момент сопротивления при относительно небольшой массе — прямоугольный профиль работает эффективнее круглого при изгибе в плоскости створки.
- Технологичность сварки — плоские грани упрощают стыковку, выставление геометрии и обеспечивают плотный провар.
- Удобство обшивки — к плоской поверхности легко крепить профнастил, штакетник, сэндвич-панели, ковку.
- Коррозионная стойкость при правильной подготовке и окраске сопоставима с другими металлоконструкциями.
Типовые области применения: въезды в частные владения, дачные участки, склады, автосервисы, КПП промышленных территорий. Распашная схема предпочтительна при ширине проёма до 4–4,5 м на одну створку; при больших пролётах требуется усиленный расчёт или переход к откатной схеме.
Конструктивная схема ворот и калитки
Створки ворот
Стандартная створка представляет собой пространственную раму, сваренную из профильной трубы. Рекомендуемые сечения для типовых условий:
- Наружный контур (обвязка): профиль 60×40×2 мм или 60×60×2 мм.
- Внутренние рёбра жёсткости: 40×20×2 мм, расположенные вертикально с шагом 500–700 мм.
- Диагональные раскосы: обязательны при ширине створки более 2 м — они превращают раму в геометрически неизменяемую систему и снимают «провисание».
Для створок шириной свыше 3 м целесообразно применять усиленную нижнюю обвязку (например, 80×40×3 мм) и увеличивать количество раскосов. Высота створки обычно 1800–2500 мм; при высоте более 2 м рекомендуется третий (средний) горизонтальный пояс.
Калитка
Калитку изготавливают по той же схеме, что и створку, но с учётом повышенных требований к жёсткости из-за частого открывания. Оптимальные параметры:
- Ширина прохода — 900–1100 мм, высота — 1800–2000 мм.
- Каркас — профиль 40×40×2 мм или 60×40×2 мм.
- Обязательны минимум один диагональный раскос и усиление в зоне установки замка (закладная пластина толщиной 4–5 мм).
Калитку чаще всего встраивают в одну из створок (врезная схема) либо выполняют отдельно стоящей в столбе ограждения. Врезной вариант экономит место, но утяжеляет створку и требует усиленных петель.
Расчёт нагрузок и выбор материалов
Основные нагрузки на распашные ворота:
- Собственный вес створки — определяет требования к петлям и столбам.
- Ветровая нагрузка — критична для сплошного заполнения (профнастил). Для III ветрового района при высоте 2 м и ширине створки 2 м горизонтальная нагрузка может достигать 60–100 кгс, что создаёт значительный крутящий момент на петлях.
- Динамические нагрузки от открывания/закрывания и возможных наездов.
Практические рекомендации по материалам:
- Столбы (опоры) — профильная труба 80×80×3 мм или 100×100×4 мм; для тяжёлых створок — 120×120×4 мм.
- Глубина заложения столбов — ниже глубины промерзания (обычно 1,2–1,5 м), с бетонированием и щебневой подушкой.
- Петли — регулируемые, с подшипниками, рассчитанные на вес створки с коэффициентом запаса не менее 1,5.
- Для сплошного заполнения обязательна проверка на ветровой отпор и усиление крепления листов.
Технология изготовления и сварки
Порядок работ при изготовлении каркаса:
- Разметка и резка профильной трубы под углом 45° для наружной обвязки (обеспечивает аккуратный стык и равнопрочность).
- Сборка рамы на ровной площадке (стапеле) с фиксацией струбцинами — обязательна проверка диагоналей (расхождение не более 2–3 мм).
- Прихватка, затем полная сварка сплошным швом. Швы зачищают, проверяют на подрезы и непровары.
- Установка рёбер жёсткости и раскосов, закладных элементов под замок и петли.
- Антикоррозионная обработка: обезжиривание, грунт по металлу (фосфатирующий), затем атмосферостойкая эмаль или порошковая окраска.
Важно: сварку вести на минимальных токах для тонкостенного профиля, чтобы избежать прожогов; для ответственных узлов применять полуавтомат в среде CO₂ или смеси Ar+CO₂.
Монтаж: столбы, петли, калитка
Последовательность установки:
- Разметка и бурение ям под столбы, установка по уровню, временная фиксация, бетонирование (марка не ниже М200).
- Выдержка бетона до набора прочности (не менее 7 суток, полная — 28 суток).
- Приварка или крепление петель к столбам и створкам; проверка соосности и свободного хода.
- Навеска створок, регулировка зазоров (3–5 мм по периметру), установка упоров, засова, замка, доводчиков.
- Монтаж калитки: при врезной схеме — усиление створки, установка отдельного контура калитки с собственными петлями и замком.
Для автоматизации распашных ворот применяют линейные или рычажные приводы; при этом обязательны концевые выключатели и, желательно, фотоэлементы безопасности.
Типовые ошибки и способы их устранения
- Недостаточная жёсткость рамы — приводит к провисанию створок. Решение: диагональные раскосы, увеличение сечения обвязки.
- Слабые столбы — деформация при ветровой нагрузке. Решение: расчёт сечения и глубины заложения.
- Экономия на петлях — быстрый износ и перекос. Решение: регулируемые петли с запасом по нагрузке.
- Плохая антикоррозионная защита — коррозия изнутри профиля. Решение: грунтование торцов, герметизация, качественная окраска.
- Отсутствие зазоров — заклинивание при температурных деформациях. Решение: монтажные зазоры 3–5 мм.
Нормативная база и приёмка
При изготовлении и монтаже следует ориентироваться на требования СП по металлоконструкциям и ГОСТ на профильные трубы (например, ГОСТ 30245, ГОСТ 8639). Приёмка включает проверку геометрии, диагоналей, плавности хода створок, работы замков и автоматики, качества сварных швов и покрытия. Для объектов с автоматикой дополнительно проверяют срабатывание защит и усилия на кромках створок.
Заключение
Распашные ворота и калитка из профильной трубы — рациональное инженерное решение при корректном расчёте нагрузок, выборе сечений и соблюдении технологии сварки и антикоррозионной защиты. Ключевые факторы долговечности: жёсткая геометрически неизменяемая рама, усиленные столбы ниже глубины промерзания, качественные петли с запасом и регулярное обслуживание. При соблюдении этих условий конструкция надёжно работает десятилетиями без потери функциональности.