Сужение проходного сечения — одна из самых распространённых и при этом наиболее коварных ошибок при монтаже полипропиленовых трубопроводов. Внешне герметичный стык может скрывать внутренний «валик» расплава, который снижает пропускную способность магистрали, провоцирует кавитацию, гидравлические шумы и ускоренное зарастание трубы. В профессиональной практике этот дефект называют «эффектом бутылочного горлышка», и устранить его после остывания соединения уже невозможно — только вырезать узел. Ниже разберём технологию раструбной сварки, при которой проходное сечение остаётся номинальным.
Почему возникает сужение: физика процесса
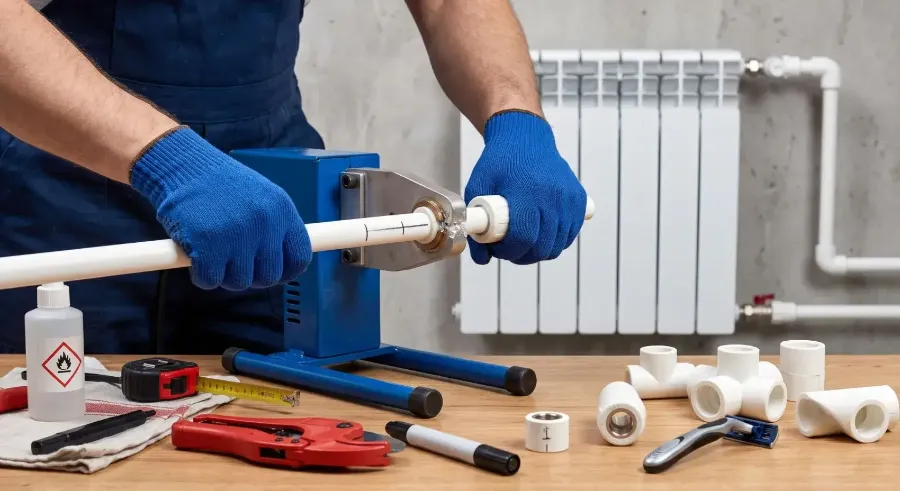
Полипропиленовая раструбная сварка основана на диффузии макромолекул расплава. Нагревательный инструмент (паяльник с насадками) оплавляет одновременно наружную поверхность трубы и внутреннюю поверхность фитинга. При соединении расплавленные слои выдавливаются из зоны контакта, образуя наружный и внутренний грат (валик).
Ключевая проблема — внутренний грат. Если труба введена в фитинг слишком глубоко, с избыточным усилием или с перегревом, расплав «выдавливается» внутрь канала и застывает в виде кольцевого выступа. Величина сужения может достигать 20–40% площади сечения, что для систем водоснабжения и отопления недопустимо.
Основные причины дефекта:
- Перегрев зоны сварки — расплав становится текучим и легко уходит внутрь канала.
- Чрезмерная глубина посадки — труба вводится в фитинг дальше технологической метки.
- Избыточное осевое усилие при соединении — «продавливание» расплава.
- Неверная геометрия насадок или их износ (выработка глубины раструба).
- Нарушение времени нагрева и охлаждения, особенно для труб больших диаметров.
- Несоблюдение температурного режима паяльника (нестабильные 260 °C вместо номинала).
Подготовка: инструмент и параметры режима
Требования к оборудованию
Качество стыка без сужения определяется стабильностью температуры и точностью насадок. Для профессионального монтажа применяют паяльники с терморегулятором и электронным контролем, а не «бытовые» модели с биметаллическим реле.
- Температура сварки: 260 ± 5 °C для ППР (PP-R, PP-RCT). Для армированных труб — тот же режим, но с обязательной зачисткой армирующего слоя.
- Насадки: парные (дорн + гильза), соответствующие диаметру; глубина гильзы должна обеспечивать посадку строго до метки.
- Труборез: только гильотинного или роликового типа — обеспечивает перпендикулярный рез без овализации.
- Шаблон-маркер: для нанесения метки глубины посадки.
- Термометр-пирометр для периодического контроля фактической температуры рабочей поверхности.
Разметка глубины посадки
Глубина посадки регламентирована таблицами производителя и зависит от диаметра и типа фитинга. Метка наносится маркером или шаблоном и является жёстким ограничителем: труба вводится ровно до неё, ни миллиметром глубже. Это первое и главное условие предотвращения внутреннего грата.
Пошаговая технология сварки без сужения
- Рез и подготовка кромки. Труба режется строго перпендикулярно оси. Заусенцы и фаска снимаются фаскоснимателем — острые кромки при оплавлении дают неравномерный валик. Для армированных труб удаляется наружный слой (арамид, стекловолокно) на глубину посадки.
- Обезжиривание и очистка. Поверхности трубы и фитинга протираются спиртовой салфеткой; пыль и влага — источники пор и несплавлений.
- Нагрев. Труба и фитинг надеваются на насадки одновременно, без проворота, с лёгким нажимом. Время нагрева выдерживается строго по таблице (например, для d25 — около 7 с, для d63 — около 24 с). Перегрев недопустим: он напрямую ведёт к сужению.
- Снятие и соединение. Оба элемента снимаются с насадок и соединяются прямолинейно, без вращения, с усилием, достаточным лишь для посадки до метки. Избыточное давление при вводе — главная причина выдавливания расплава внутрь.
- Фиксация и охлаждение. Соединение удерживается неподвижно в течение времени технологической паузы (для d25 — около 4 с, для d63 — около 10 с), затем остывает без нагрузки. Полная полимеризация расплава — не менее 30 минут для малых диаметров и до нескольких часов для больших.
Контроль качества стыка
Правильно выполненное соединение имеет равномерный наружный валик по всему периметру без разрывов и наплывов. Внутренний валик при корректной технологии минимален и не образует кольцевого сужения. Для ответственных узлов применяют:
- визуальный осмотр наружного грата (симметрия, непрерывность);
- проверку прямолинейности оси;
- выборочный контроль внутреннего сечения — эндоскопом или на контрольных образцах-свидетелях, свариваемых в тех же условиях и разрезаемых для оценки грата.
Типичные ошибки и способы их исключения
Ошибка 1. «Продавливание» при соединении. Решение: тренировка усилия на образцах, использование упора-метки, контроль мышечного усилия — ввод до метки, не дальше.
Ошибка 2. Перегрев из-за грязных или окисленных насадок. Решение: регулярная очистка насадок и контроль температуры пирометром перед началом смены.
Ошибка 3. Соединение с поворотом. Решение: строго прямолинейное движение; поворот сдвигает расплав и формирует неравномерный внутренний валик.
Ошибка 4. Сварка при отрицательных температурах без поправок. Решение: увеличение времени нагрева по таблицам производителя, прогрев зоны сварки, защита от сквозняков.
Ошибка 5. Экономия на насадках. Изношенная гильза с увеличенной глубиной «затягивает» трубу глубже метки. Решение: замена насадок по регламенту и проверка геометрии.
Нормативная база и ответственность
Технология раструбной сварки ППР регламентируется стандартами серии DVS 2207-11 (Германия), а в России — сводами правил по монтажу полимерных трубопроводов и инструкциями производителей (Wavin, Rehau, Uponor и др.). Именно в инструкциях производителя приведены таблицы времени нагрева, паузы и охлаждения для каждого диаметра — их нарушение и есть основная причина брака.
Сужение проходного сечения — дефект, который не проявляется при приёмке под давлением, но снижает расчётный расход, повышает гидравлическое сопротивление и ускоряет отложения. В системах отопления это оборачивается неравномерным прогревом приборов, в водоснабжении — падением напора на дальних участках. Поэтому контроль внутреннего грата должен быть частью входного и операционного контроля качества монтажа, а не факультативом.
Выводы
Монтаж полипропиленовых труб без сужения проходного сечения — это не отдельный приём, а системная дисциплина: стабильная температура инструмента, точная разметка глубины посадки, строго дозированное время нагрева, прямолинейное соединение без избыточного усилия и корректное охлаждение. Соблюдение этих условий обеспечивает номинальное сечение канала, расчётную пропускную способность и долговечность трубопровода. Экономия времени на этапе сварки неизбежно оборачивается гидравлическими потерями и переделками — и именно поэтому профессионализм монтажника проявляется не в скорости, а в точности соблюдения режима.